Whatsapp
당사는 교정, 냉간 인발, 포인팅, 모따기, 절단, 스레드 롤링 기계 및 인발 다이를 포함하여 다양한 산업 분야의 튜브, 바 및 와이어 재료에 맞춰진 광범위한 정밀 금속 가공 장비를 제공합니다.
스테인레스 스틸은 단순히 튼튼하기 때문에 펴기가 어렵지 않습니다. 더 중요한 문제는 재료가 반복 변형에 어떻게 반응하는가입니다. 등급, 경도, 벽 두께 및 이전 가공에 따라 스테인리스강은 인발, 압연, 절단 또는 열처리 후에 스프링백, 가공 경화 및 불균일한 변형이 나타날 수 있습니다.
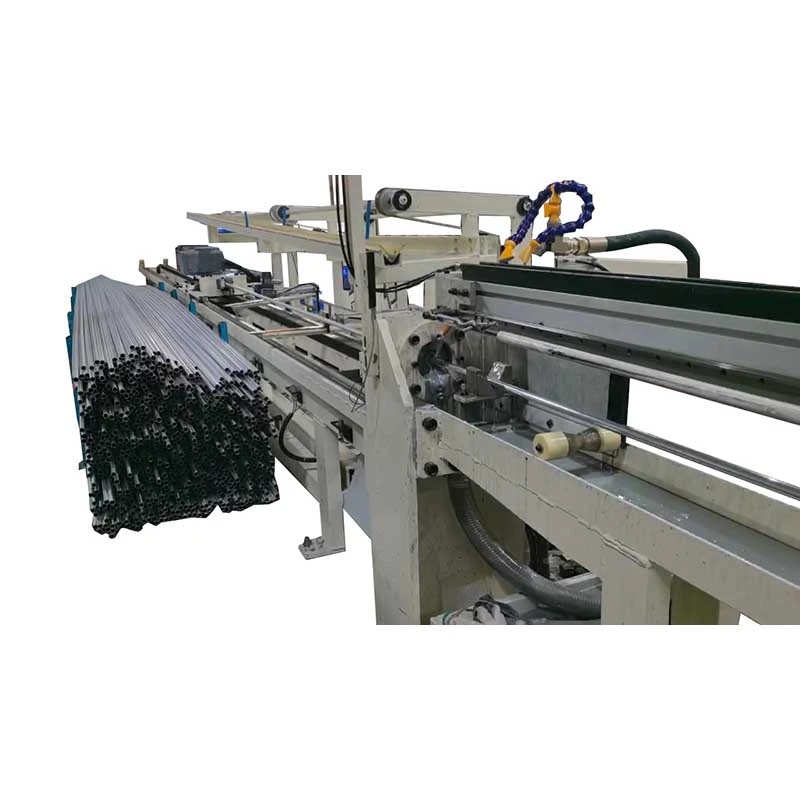
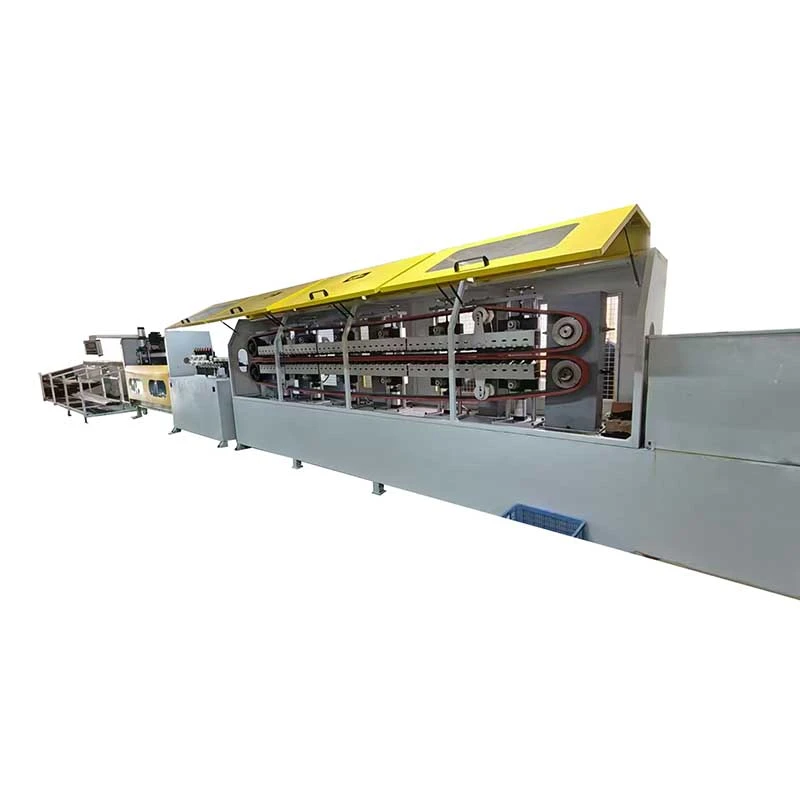
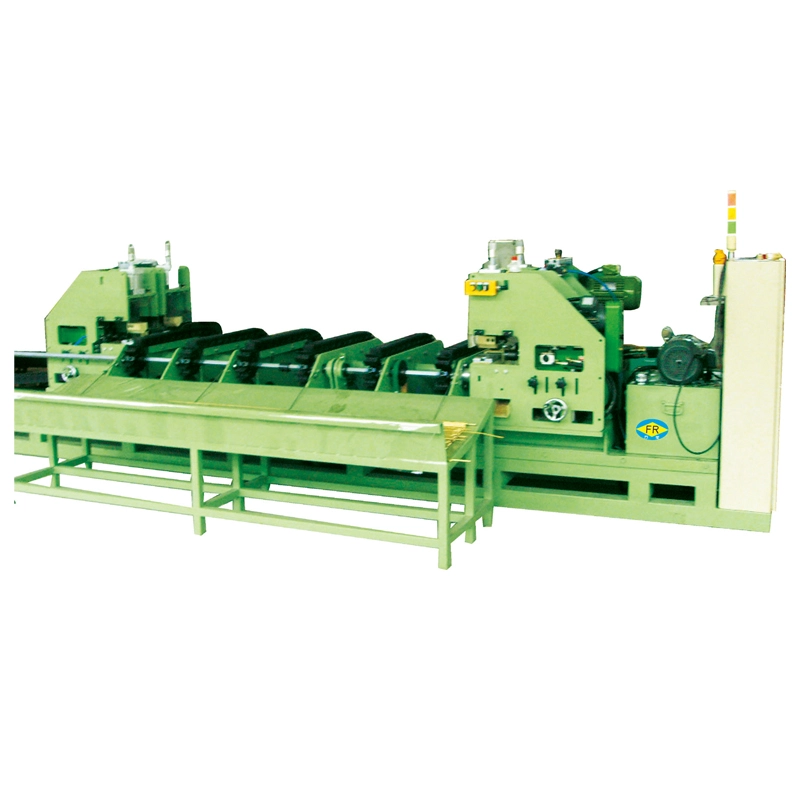
FangRong의 스테인레스 스틸 수직 다중 롤 교정 기계는 연속적인 롤러 접촉을 사용하여 스테인레스 스틸 튜브, 파이프, 막대 및 막대의 이러한 편차를 수정합니다. 롤러 위치, 열림 및 작업 속도는 재료 크기 및 필요한 직진도에 따라 구성될 수 있으므로 일회성 수동 수정이 아닌 지속적인 마무리 작업에 적합합니다.
스테인레스 스틸은 롤러를 떠난 후 부과된 변형의 일부를 복구할 수 있습니다. 눈에 보이는 굽힘에만 따라 롤러 관통을 선택하면 공작물이 필요한 최종 직진도에 도달하지 못할 수 있습니다. 따라서 직선화 설정에서는 재료 특성, 초기 곡률 및 연속적인 롤러 접촉을 통해 적용되는 수정 정도를 고려해야 합니다.
일부 스테인레스강 등급은 소성 변형되면서 더욱 단단해집니다. 이는 재료가 이미 냉간 인발, 압연 또는 기타 성형 작업을 거친 경우 특히 중요합니다. 과도한 국부 변형으로 인해 후속 수정이 예측하기 어려워질 수 있으므로 롤러 배열 및 접촉 조건은 실제 유입되는 재료와 일치해야 합니다.
스테인레스 스틸 튜브와 바는 표면이 마감 처리되었거나 반제품 처리된 상태로 공급되는 경우가 많습니다. 깊은 롤러 자국은 추가 연삭 또는 광택 작업을 생성할 수 있으며 장식 또는 정밀 부품의 외관에 영향을 미칠 수 있습니다. 따라서 롤러 프로파일, 표면 마감, 정렬 및 가해지는 압력을 진직도와 함께 고려해야 합니다.
스테인레스 스틸 튜브의 경우 외경만으로는 직선화 설정을 결정하는 데 충분하지 않습니다. 벽 두께는 변형에 대한 저항성과 국부적인 편평화 또는 타원화 위험에 영향을 미칩니다. 벽이 얇은 튜브는 비슷한 직경의 단단한 막대나 벽이 두꺼운 튜브와는 다른 롤러 접촉 조건이 필요합니다.
공작물은 일련의 상부 롤러와 하부 롤러를 연속적으로 통과합니다. 한 위치에서 전체 굽힘을 수정하는 대신 기계는 여러 접촉점에서 제어된 굽힘을 적용합니다. 공작물은 롤러 그룹을 통해 이동하면서 반복적으로 편향되고 해제되어 원래 곡률이 점차 감소됩니다.
이러한 점진적 수정은 굽힘이 전체 길이에 걸쳐 균일하지 않을 수 있는 긴 스테인리스강 제품에 특히 유용합니다. 롤러 개방과 기울기는 재료와 필요한 결과에 따라 조정되며, 가변 주파수 드라이브를 통해 작업 속도를 생산 공정에 맞출 수 있습니다.
실제 롤러 설정은 엄격한 직진도 또는 표면 요구 사항이 적용될 때 재료 시험을 통해 설정되어야 합니다. 스테인레스강 등급, 인장 강도, 튜브 벽 두께, 초기 직진도 및 다운스트림 처리 요구 사항이 모두 최종 설정에 영향을 미칠 수 있습니다.
냉간 인발, 압연 및 기타 성형 공정에서는 바와 튜브에 잔류 곡률이 남을 수 있습니다. 다중 롤러 수정은 절단, 기계 가공, 조립 또는 포장 전에 연속 마무리 단계를 제공합니다.
절단, 용접 및 기타 제작 작업으로 인해 국부적인 변형이 발생할 수 있습니다. 제품 치수 및 재료 상태가 기계적 교정을 허용하는 경우 기계를 사용하여 공작물을 필요한 직진도 범위 내로 되돌릴 수 있습니다.
스테인레스 스틸 막대는 한 부분에서는 상대적으로 직선이고 다른 부분에서는 눈에 띄게 구부러질 수 있습니다. 단일 압착 지점에 의존하는 대신 여러 롤러 접점이 재료를 따라 수정 사항을 배포합니다.
수동 보정은 생산량이 많거나 직진도 요구 사항이 엄격한 경우 표준화하기 어렵습니다. 제어된 롤러 프로세스는 반복 가능한 조정을 제공하며 연속 마무리 라인에 통합될 수 있습니다.
스테인레스 스틸 수직 다중 롤 교정 기계는 여러 롤러 접점을 사용하여 공작물을 따라 변형을 분산시킵니다. 모델에 따라 제공되는 구성에는 7+7 또는 10+1 롤러가 포함됩니다. 적절한 배열은 롤러 수에만 의존하기보다는 제품 범위와 교정 요구 사항에 따라 달라집니다.
과도한 점 접촉으로 인해 자국이 남거나 단면이 국부적으로 변형될 수 있으므로 스테인리스강을 가공할 때 롤러 형상이 중요합니다. 롤러 프로파일은 특히 튜브, 벽이 얇은 제품 및 마감된 표면이 있는 프로파일의 경우 제품 형상과 일치해야 합니다.
상부 및 하부 롤러 개방과 롤러 기울기는 다양한 제품 크기 및 수정 조건에 필요한 기계적 조정을 제공합니다. 최종 설정은 모든 스테인리스강 등급에 걸쳐 하나의 설정을 사용하기보다는 실제 재료 거동을 바탕으로 결정해야 합니다.
가변 주파수 드라이브를 통해 작업 속도를 조정할 수 있습니다. 선택한 모델의 한계에 따라 제품 크기, 재료 상태 및 필요한 생산 속도에 따라 더 느리거나 더 빠른 공급을 선택할 수 있습니다.
FR 시리즈는 다양한 직경 범위의 스테인리스 스틸 튜브와 솔리드 바를 포괄합니다. 모델 선택은 튜브 직경, 벽 두께, 솔리드 바 직경, 인장 강도, 초기 직진도 및 필요한 마감 직진도에 따라 달라집니다. 아래 값은 참고 사양입니다. 최종 기계 구성은 실제 재료 및 생산 요구 사항에 대해 확인되어야 합니다.
| 모델 | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| 롤러 수량 | 7+7 롤러 | 7+7 롤러 | 10+1 롤러 | 6+6 롤러 | 10+1 롤러 | 10+1 롤러 | 10+1 롤러 | 10+1 롤러 | 10+1 롤러 | 10+1 롤러 |
| 원료 요구 사항 / 튜브 범위 / mm | Ø5-Ø10 벽 두께 1-7 |
Ø10-Ø30 벽 두께 1-7 |
Ø10-Ø40 벽 두께 1-5 |
Ø18-Ø50 벽 두께 1-4 |
Ø18-Ø60 벽 두께 3-12 |
Ø30-Ø80 벽 두께 2-7 |
Ø40-Ø100 벽 두께 2.5-10 |
Ø50-Ø130 벽 두께 2.5-10 |
Ø40-Ø100 벽 두께 2.5-10 |
Ø80-Ø180 벽 두께 3-20 |
| 원료 요구 사항 / 솔리드 바 범위 / mm | Ø5-Ø10 | Ø10-Ø15 | Ø10-Ø25 | Ø10-Ø25 | Ø18-Ø30 | Ø30-Ø45 | Ø16-Ø55 | Ø16-Ø60 | Ø16-Ø55 | Φ80-95 |
| 원료 길이 / mm | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| 인장강도 / MPa | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| 원료 진직도 / mm/m | 20 이하 | 20 이하 | 20 이하 | 20 이하 | 20 이하 | 20 이하 | 20 이하 | 20 이하 | 20 이하 | 20 이하 |
| 마감재 진직도 / mm/m | ≤0.3-0.5 | ≤0.3-0.5 | ≤0.3-0.5 | ≤0.3 | ≤0.8 | ≤0.7 | ≤0.6 | ≤0.6 | ≤0.65 | ≤0.7 |
| 롤러 크기 / mm | Φ68*90 | Φ115*160 | Φ130*210 | Φ136*260 | Φ150*260 | 200*300 | Φ220*300 | Φ250*360 | Φ220*300 | Φ320*460 |
| 롤러 크기 / mm | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| 상부 및 하부 롤러 개방 거리 / mm | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| 조정 가능한 기울기 범위 | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° |
| 주 모터 전력 / kW | 2.2*2 | 5.5*2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| 가변 주파수 드라이브 / kW | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| 리프팅 모터 전력 / kW | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| 작업 속도 / m/min | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| 센터 높이 / mm | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| 중량/T(참고) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
외부 직경과 벽 두께부터 시작하세요. 벽이 얇은 튜브와 외경이 동일한 솔리드 바는 굽힘이나 국부적 변형에 대한 저항력이 동일하지 않습니다. 모델을 선택할 때 튜브 치수, 재료 등급, 인장 강도 및 필요한 직진도를 모두 포함해야 합니다.
고체 제품의 경우 직경과 인장 강도가 주요 출발점입니다. 심하게 구부러진 스톡에는 약간의 편차만 있는 재료와 다른 롤러 설정이 필요할 수 있으므로 초기 곡률도 중요합니다.
하나의 기계가 여러 직경이나 벽 두께를 처리하는 경우 가장 큰 직경에서만 모델을 선택하기보다는 전체 생산 범위를 검토해야 합니다. 롤러 작업 범위, 조정 방법 및 툴링 요구 사항은 가장 작은 제품과 가장 큰 제품을 비교하여 확인해야 합니다.
목표가 표준 완성 직진도 범위보다 낮으면 샘플 재료 테스트를 권장합니다. 기계를 완성하기 전에 롤러 구성을 평가할 수 있도록 스테인리스강 등급, 치수, 초기 직진도, 표면 상태 및 목표 공차를 제공합니다.
스테인레스 스틸 튜브 및 바 가공:교정은 절단, 기계 가공 또는 선적 전 드로잉, 압연 또는 기타 성형 공정 후 마무리 작업으로 사용됩니다.
의료 및 정밀 부품:정밀 부품에 사용되는 스테인레스 스틸 바 및 튜브는 추가 가공 또는 조립 전에 제어된 직진도가 필요할 수 있습니다. 적용 가능한 제품 표준 및 치수 요구 사항은 각 응용 분야에 대해 확인되어야 합니다.
자동차 부품:배기, 유체 처리 및 구조적 응용 분야에 사용되는 스테인레스 스틸 튜브는 성형 또는 제작 후 직진도 수정이 필요할 수 있습니다.
건축용 스테인레스 스틸:난간, 장식용 튜브, 프레임 및 기타 눈에 보이는 구성 요소에는 직진도 제어와 세심한 표면 보호가 모두 필요할 수 있습니다.
패스너 및 하드웨어 생산:직선형 스테인리스 스틸 막대와 바는 후속 헤딩, 나사 가공, 기계 가공 및 성형 공정에 투입되는 재료로 사용할 수 있습니다.
전기 및 산업용 부품:치수 일관성이 요구되는 가공 또는 조립 전에 스테인레스강 막대, 튜브 및 정밀 섹션을 곧게 펴는 것이 가능합니다.
FangRong은 1998년부터 교정 기계, 냉간 인발 장비 및 관련 야금 기계를 제조해 왔습니다. 이 회사는 Dongguan Fangrong Metallurgical Equipment Co., Ltd.와 Yangjiang Fangrong Machinery Co., Ltd.를 운영하여 중국 및 해외 시장의 튜브 및 바 가공 고객에게 서비스를 제공하고 있습니다.
당사의 장비는 60개 이상의 국가 및 지역에서 10,000명 이상의 고객에게 공급되었습니다. 기계 설계 및 구성은 모든 응용 분야에 하나의 표준 설정을 사용하는 대신 제품 치수, 재료 상태, 필요한 직진도 및 생산 요구 사항을 기반으로 합니다.
동관팡롱야금설비유한회사동관시 달랑진에 위치하고 있으며 냉간 인발 기계, 교정 기계 및 관련 금속 가공 장비에 중점을 두고 있습니다.
양장팡롱기계유한회사양장시 양동구에 위치하고 있으며 야금 기계 생산을 위한 추가 제조 능력을 제공합니다.
제조에는 구조 제작, 롤러 가공, 구동 시스템 조립, 전기 통합 및 기계 테스트가 포함됩니다. 맞춤형 기계의 경우 생산 전 고객의 재료 및 치수 요구 사항에 따라 롤러 배열 및 조정 범위가 설정됩니다.
롤러는 지정된 형상에 따라 가공되고 마감됩니다. 기계 프레임, 구동 부품, 베어링, 조정 메커니즘 및 제어 시스템은 배송 전에 조립 및 점검됩니다.
기계 테스트에는 드라이브 작동, 롤러 조정, 속도 제어, 전기 기능 및 전반적인 기계 작동이 포함됩니다. 필요한 경우 샘플 스테인레스 스틸 튜브 또는 바를 사용하여 합의된 생산 요구 사항에 대한 교정 결과를 확인할 수 있습니다.
ISO 9001:2015:품질경영시스템 인증, 인증서번호 UQ231211R1.
CE 마크:CE 마크 장비는 해당 기계 구성 및 공급 범위에 따라 제공됩니다.
SGS 검사:프로젝트 요구 사항에 따라 제3자 검사를 준비할 수 있습니다.
특허:FangRong은 장비 및 기계 부품에 대한 발명 및 실용 신안 특허를 보유하고 있습니다. 예에는 2013207829011, 2008300532117 및 ZL2015 2 0842922.7이 포함됩니다.
스테인레스 스틸 수직형 멀티롤 교정기는 구조, 치수 및 배송 방법에 따라 국제 운송이 가능하도록 준비되어 있습니다. 주요 조립품은 적재 전에 안전하게 보호되며 목적지 및 프로젝트 요구 사항에 따라 수출 포장 및 문서가 준비됩니다.
스테인레스강 등급, 튜브 또는 바 치수, 튜브의 벽 두께, 가능한 경우 인장 강도 또는 경도, 재료 길이, 초기 직진도, 필요한 완성 직진도 및 예상 생산 능력을 제공하십시오. 공차가 엄격한 경우 샘플이나 도면이 유용합니다.
예. FR 시리즈에는 튜브와 솔리드 바에 대한 사양이 모두 포함되어 있습니다. 그러나 튜브 벽 두께와 솔리드 바 직경은 다른 고려 사항이 필요하므로 스테인레스 스틸 수직 멀티 롤 교정기 구성을 실제 제품 범위와 비교하여 확인해야 합니다.
롤러를 통과한 후 재료는 변형을 부분적으로 회복할 수 있습니다. 스프링백 정도는 재료 특성 및 가공 조건에 따라 다릅니다. 따라서 롤러의 침투 및 배열은 가공되는 실제 스테인리스강에 따라 설정되어야 합니다.
예, 튜브 치수가 선택한 모델의 작동 범위 내에 있으면 가능합니다. 과도한 국부 하중이 튜브 진원도에 영향을 미치거나 편평화를 유발할 수 있으므로 벽 두께는 중요한 선택 매개변수입니다. 벽이 얇거나 표면이 중요한 제품에는 샘플 테스트를 권장합니다.
롤러 표면 상태, 롤러 프로파일, 정렬, 접촉 압력 및 공급 조건 모두 표면 마킹에 영향을 미칩니다. 표면이 광택이 나거나 밝거나 장식적인 제품의 경우 롤러 및 기계 구성이 마무리되기 전에 이러한 요구 사항을 지정해야 합니다.
예, 선택한 모델의 작동 범위 내에서 가능합니다. 작은 크기와 큰 크기 모두에 대해 롤러 조정, 개방 거리 및 툴링 요구 사항을 평가할 수 있도록 전체 제품 범위가 견적 중에 제공되어야 합니다.
표의 참조 완성 직진도 값은 모델에 따라 0.3~0.5mm/m~0.8mm/m 범위입니다. 실제 결과는 재료 특성, 초기 변형, 치수 및 기계 조정에 따라 달라집니다.
예. 교정 기계는 생산 라인 레이아웃 및 취급 요구 사항에 따라 마감 공정의 일부로 배열될 수 있습니다. 프로젝트 구성에 따라 필요한 경우 자동 로딩 또는 언로딩 장비를 고려할 수 있습니다.
표준 기계는 일반적으로 주문 확인 후 30~60일이 소요됩니다. 맞춤형 장비는 기계 크기, 롤러 구성, 전기 요구 사항 및 기타 프로젝트 사양에 따라 추가 시간이 필요할 수 있습니다.
예. FangRong은 설치 및 시운전에 대한 기술 지침을 제공합니다. 원격 지원이 가능하며, 현장 설치 및 운영자 교육은 프로젝트 계약에 따라 준비될 수 있습니다.
표준 보증 기간은 승인일로부터 12개월 또는 계약 조건에 따라 합의된 보증 범위 내에서 제조 결함을 포함합니다.
스테인레스 스틸 등급, 튜브 또는 바 크기, 벽 두께, 재료 길이, 인장 강도 또는 경도, 초기 직진도, 필요한 완성 직진도, 생산 능력 및 사용 가능한 공장 조건을 제공하십시오. 가능하다면 제품 도면과 샘플 소재 정보를 보내주세요. 이러한 세부 사항을 통해 기계 모델과 롤러 구성을 보다 정확하게 평가할 수 있습니다.
주소
중국 광동성 동관시 달랑 타운 샤부 2 공업 지대 샤통로 163호