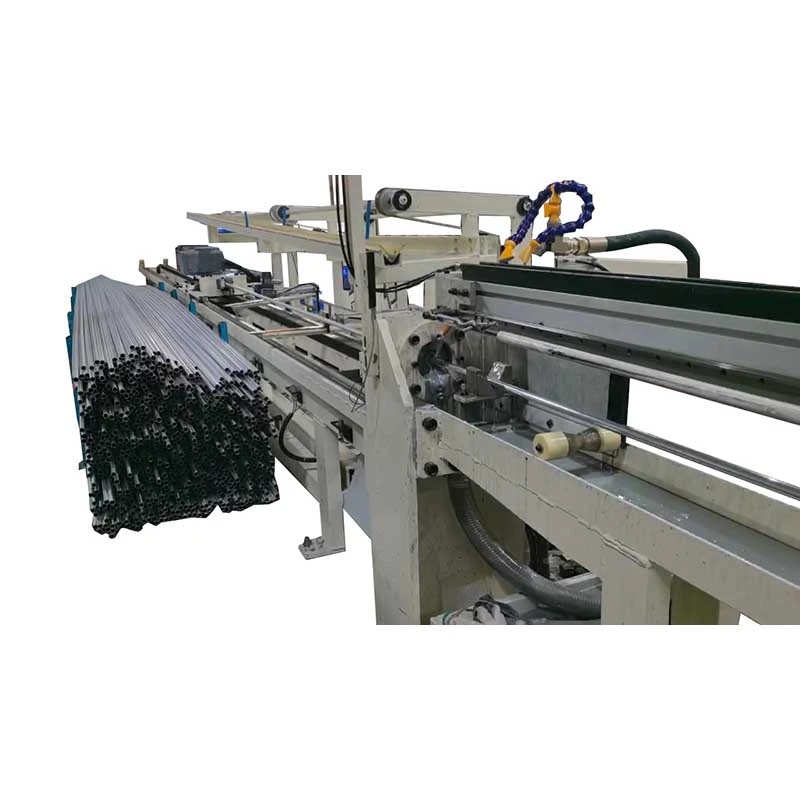
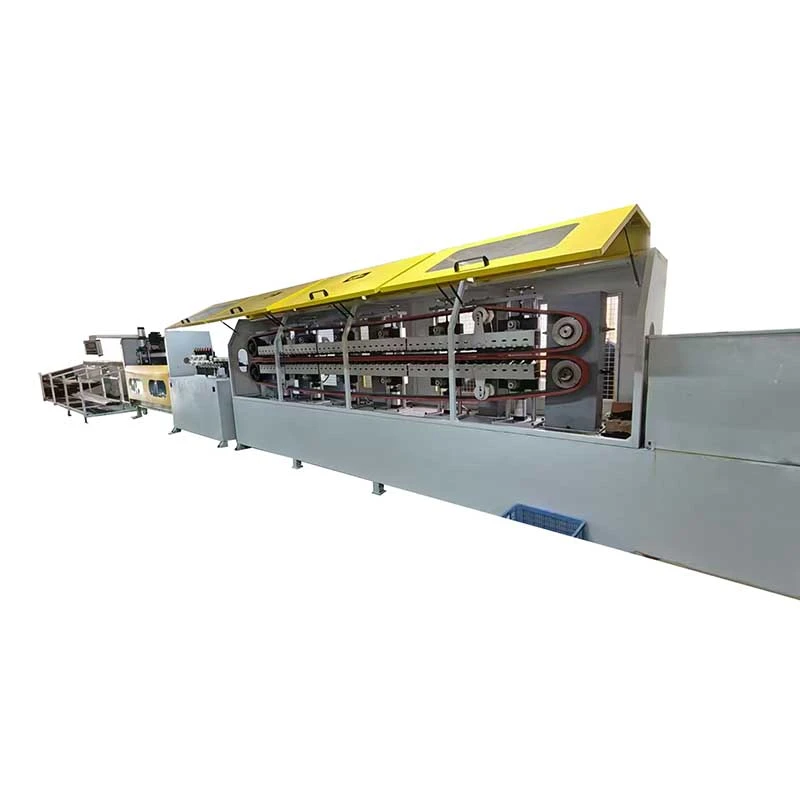
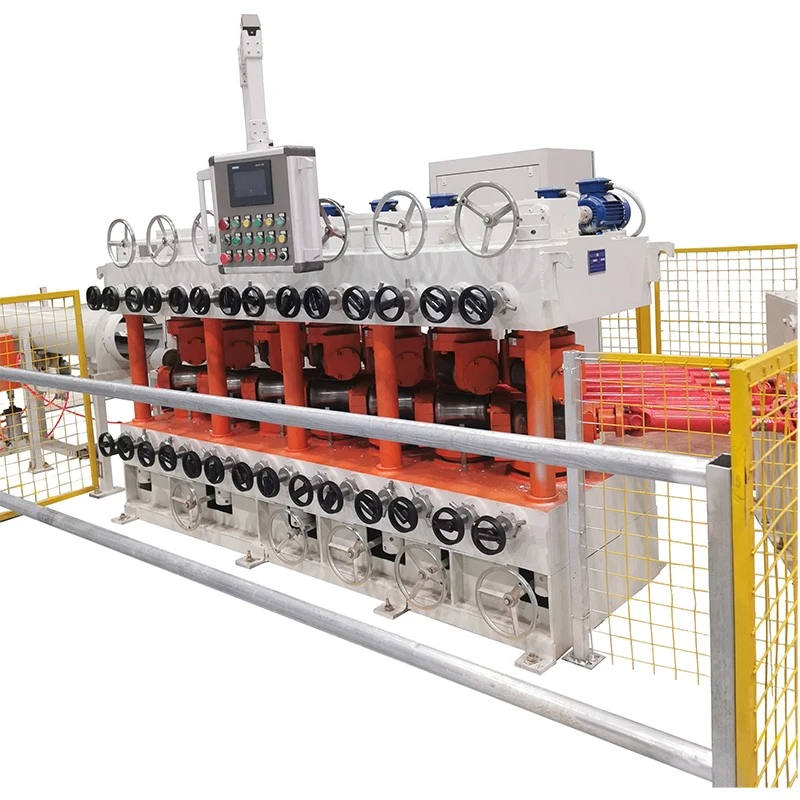
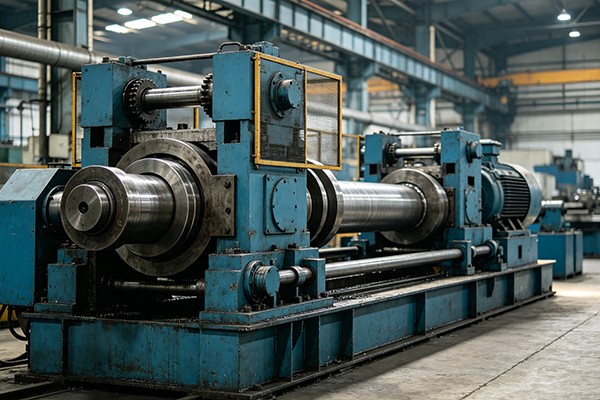
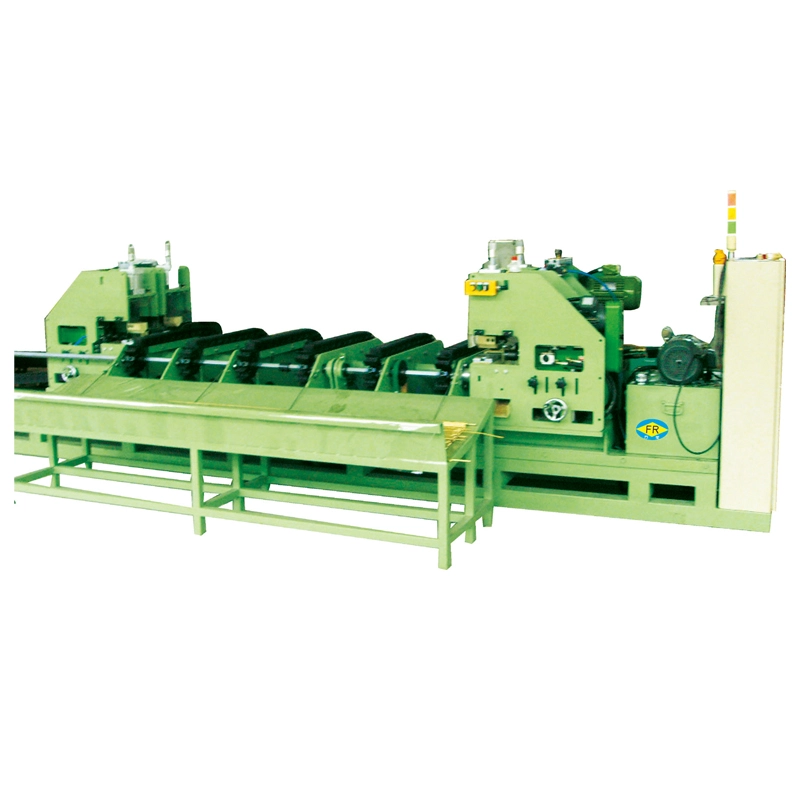
황동 수직 멀티 롤러 교정 기계는 황동 튜브, 막대, 구리 합금 막대 및 기타 비철 프로파일의 굽힘 및 변형을 교정하는 데 사용됩니다. 여러 개의 수직 롤러가 재료를 따라 제어된 압력을 가하여 직진성을 향상시키는 동시에 표면 자국과 프로파일 왜곡을 제한합니다. 황동 튜브, 배관, HVAC, 냉동, 열교환기, 전기 및 하드웨어 생산에 적합합니다.
황동 튜브, 막대 및 기타 비철 금속 제품용으로 설계된 이 황동 수직 다중 롤러 교정 기계는 일련의 제어된 롤러 접촉을 통해 굽힘 및 변형을 교정합니다. 다점 교정 공정은 황동에 적합합니다. 그 이유는 재료가 상대적으로 연성이 있고 과도한 롤러 압력이 가해지면 자국이 생기거나 국부적으로 변형될 수 있기 때문입니다.
이 기계는 절단, 나사 가공, 굽힘, 기계 가공 및 조립을 위한 직선형 황동 재료를 준비하기 위해 압출, 인발, 어닐링 또는 기타 성형 공정 후에 사용됩니다. 튜브 적용의 경우 롤러 압력은 불필요한 타원형이나 표면 자국을 방지하기 위해 외부 직경 및 벽 두께와 일치해야 합니다.
멀티 롤러 교정 공정의 작동 원리
황동 소재는 롤러 섹션으로 들어가고 여러 개의 조정 가능한 롤러를 통과합니다. 각 접점은 특정 방향으로 제어된 양의 굽힘을 적용합니다. 튜브나 로드가 기계를 통해 이동할 때 누적된 수정으로 인해 원래 곡률이 점차 감소합니다.
롤러 배열은 한 위치에 변형을 집중시키는 대신 여러 수정 지점을 제공합니다. 이는 황동 표면과 단면에 불필요한 하중을 줄이면서 직진성을 제어하는 데 도움이 됩니다. 롤러 각도, 열림 거리 및 작동 속도는 작업물의 크기, 벽 두께 및 재료 상태에 따라 조정됩니다.
황동에 멀티 롤러 교정이 중요한 이유
황동 제품은 치수 일관성, 가공성 및 표면 상태가 중요한 곳에 일반적으로 사용됩니다. 굴곡을 수정하지만 튜브 진원도를 변경하거나 롤러 자국을 남기는 교정 공정은 후속 작업에서 문제를 일으킬 수 있습니다.
잔여 굽힘 수정:압출, 드로잉, 어닐링 및 핸들링 후에 남은 곡률을 제거합니다.
튜브 형상을 제어합니다.튜브 직경과 벽 두께에 따라 롤러 압력을 조정할 수 있습니다.
표면 마킹 감소:단일 지점에 과도한 압력을 가하는 대신 여러 접점이 교정 하중을 분산시킵니다.
다운스트림 처리 개선:직선형 재료는 공급, 절단, 나사산, 굽힘 및 기계 가공이 더 쉽습니다.
지속적인 생산을 지원합니다:공작물은 롤러 섹션을 통과하면서 수정됩니다.
다양한 크기를 처리합니다.FR 모델은 다양한 황동 튜브 및 솔리드 바 직경 범위를 포괄합니다.
기술 사양
FR 시리즈 황동 수직 다중 롤러 교정 기계는 다양한 롤러 수량, 롤러 크기, 개방 거리, 구동력 및 작업 속도로 제공됩니다. 모델에 따라 기계는 7+7, 10+1 또는 6+6 롤러 배열을 사용합니다. 나열된 튜브 범위는 ø5mm에서 ø180mm까지 확장되는 반면 솔리드 바 범위는 모델에 따라 다릅니다.
완성된 직진도는 재료 등급, 튜브 직경, 벽 두께, 초기 변형, 인장 강도 및 공정 조정에 따라 달라집니다. 다음 사양은 참고값입니다. 실제 공작물에 대해 최종 구성을 확인해야 합니다.
모델
FR-20
FR-30
FR-40
FR-50
FR-60
FR-80
FR-100
FR-130
FR-150
FR-180
롤러 수량
7+7 롤러
7+7 롤러
10+1 롤러
6+6 롤러
10+1 롤러
10+1 롤러
10+1 롤러
10+1 롤러
10+1 롤러
10+1 롤러
원료 요구 사항 / 튜브 범위 (mm)
Φ5~Φ10 / 벽 두께 1~7
Φ10~Φ30 / 벽 두께 1~7
Φ10~Φ40 / 벽 두께 1~5
Φ18~Φ50 / 벽 두께 1~4
Φ18~Φ60 / 벽 두께 3~12
Φ30~Φ80 / 벽 두께 2~7
Φ40~Φ100 / 벽 두께 2.5~10
Φ50~Φ130 / 벽 두께 2.5~10
Φ40~Φ100 / 벽 두께 2.5~10
Φ80~Φ180 / 벽 두께 3~20
원료 요구 사항 / 솔리드 바 범위 (mm)
Ø5~Ø10
∅10~∅15
∅10~∅25
∅10~∅25
∅18~∅30
∅30~∅45
∅16~∅55
∅16~∅60
∅16~∅55
Ø80~Ø95
원료 길이(mm)
≥2000
>2000
≥2000
≥2000
>2000
>2000
≥2000
≥2500
≥2500
≥2000
원료 인장강도(MPa)
≤800
≤800
≤800
≤800
≤980
≤650
≤1000
≤1000
≤1000
≤1000
원료 직진도(mm/m)
20 이하
20 이하
20 이하
20 이하
20 이하
20 이하
20 이하
20 이하
20 이하
20 이하
완성된 진직도(mm/m)
≤0.3–0.5
≤0.3–0.5
≤0.3–0.5
≤0.3
≤0.8
≤0.7
≤0.6
≤0.6
≤0.65
≤0.7
롤러 크기(mm)
Φ68×90
Φ115×160
Φ130×210
Φ136×260
Φ150×260
Φ200×300
Φ220×300
Φ250×360
Φ220×300
Φ320×460
롤러 직경(mm)
200
250
360
360
430
450
600
650
600
780
상부 및 하부 롤러 열림 거리(mm)
35
45
55
65
75
75
85
85
95
95
조정 가능한 기울기 범위
27° ~ -33°
27° ~ -33°
27° ~ -33°
27° ~ -33°
27° ~ -33°
27° ~ -33°
27° ~ -33°
27° ~ -33°
27° ~ -33°
27° ~ -33°
주 모터 전력(kW)
2.2×2
5.5×2
11×2
11×2
15×2
22×2
45×2
55×2
75×2
90×2
가변 주파수 드라이브(kW)
5
11
22
30
37
75
90
110
150
180
리프팅 모터 전력(kW)
/
/
0.75
0.75
1.1
1.1
1.5
2.2
2.2
3
작업 속도(m/min)
10~30
10~30
10~40
0~20
10~30
10~30
10~30
10~30
10~30
10~30
중심 높이(mm)
750
750
790
830
830
830
830
870
890
890
중량(t, 참고)
4
5
6
8
10
11
12
14
22
27
황동 교정 기계 선택
황동관의 경우 가장 중요한 선택 요소는 단순히 외경이 아닙니다. 벽 두께, 재료 성질, 인장 강도 및 유입 변형은 튜브 형상을 변경하지 않고 적용할 수 있는 교정력의 정도에 영향을 미칩니다.
견고한 황동 막대의 경우 직경, 길이, 재료 상태 및 필요한 직진도가 주요 매개변수입니다. 하나의 기계가 여러 크기를 처리해야 하는 경우 주문하기 전에 전체 작업 범위와 롤러 조정 요구 사항을 확인해야 합니다.
완제품의 직진도 공차가 엄격한 경우 구성 확인 및 공정 테스트를 위해 샘플, 도면 또는 자세한 재료 사양을 제공하는 것이 좋습니다.
응용
황동 튜브 및 막대 제조:압출, 냉간 인발, 어닐링 및 기타 성형 공정 후 황동 제품을 교정합니다.
배관 및 위생 부품:수도꼭지, 밸브, 부속품 및 관련 부품용 황동 튜브 및 막대를 준비합니다.
HVAC 및 냉동:냉동 시스템, 열 교환기 및 기타 열 장비에 사용되는 황동 튜브를 가공합니다.
전기 부품:단자, 커넥터, 전도성 부품 및 하드웨어용 직선형 황동 막대 및 튜브를 생산합니다.
자동차 부품:가공된 피팅, 커넥터, 센서 및 기타 정밀 부품용 황동 재료를 준비합니다.
산업용 하드웨어:피팅, 패스너, 도구 및 기계 부품에 사용되는 황동 막대 및 튜브를 교정합니다.
정밀 가공:CNC 가공, 절단, 나사 가공, 드릴링 및 굽힘 작업을 위한 보다 직선적인 공급원료를 제공합니다.
FangRong 제조 경험
FangRong은 1998년에 설립되었으며 교정 기계, 냉간 인발 장비 및 관련 야금 기계를 제조합니다. 회사는 중국 둥관과 양장에 제조 시설을 운영하고 있습니다.
당사의 장비는 60개 이상의 국가 및 지역에서 10,000명 이상의 고객에게 공급되었습니다. 제품군에는 튜브, 바 및 기타 금속 가공 장비가 포함됩니다.
동관공장:동관시 달랑진에 위치한 이 시설은 냉간 인발 기계, 교정 기계 및 관련 금속 가공 장비 생산에 중점을 두고 있습니다.
양장 공장:양장시 양동구에 위치한 이 시설은 FangRong의 기계 제품군에 추가적인 제조 능력을 제공합니다.
작업장 및 기계 테스트
기계 프레임과 구조 구성 요소는 승인된 설계에 따라 제작 및 가공됩니다. 롤러는 필요한 작업 치수와 표면 상태에 따라 기계 가공되고 마감되며, 구동, 조정 및 제어 구성 요소는 최종 기계 통합 중에 조립됩니다.
배송 전에 기계는 롤러 조정, 드라이브 작동, 속도 제어, 전기적 기능 및 전반적인 작동 상태를 점검합니다. 합의된 경우 샘플 튜브 또는 막대를 사용하여 지정된 요구 사항에 대한 교정 프로세스를 확인할 수 있습니다.
인증 및 특허
ISO 9001:2015:품질경영시스템 인증, 인증서번호 UQ231211R1.
CE 마크:CE 마크 장비는 해당 기계 구성 및 요구 사항에 따라 사용할 수 있습니다.
SGS 검사:프로젝트나 고객이 요구할 경우 제3자 검사 서비스를 마련할 수 있습니다.
특허:FangRong은 발명 및 실용 신안 특허를 포함하여 금속 가공 장비에 대한 특허 기술을 개발했습니다. 예에는 2013207829011, 2008300532117 및 ZL2015 2 0842922.7이 포함됩니다.
포장 및 배송
교정기는 크기, 무게, 배송 방법에 따라 준비됩니다. 주요 기계 조립품과 느슨한 구성품은 목적지 및 운송 요구 사항에 따라 수출 포장 및 문서를 준비하여 적재하기 전에 고정 및 보호됩니다.
FAQ
이 기계는 황동 튜브와 견고한 황동 막대를 모두 곧게 펴줄 수 있습니까?
예. FR 시리즈에는 튜브와 솔리드 바 모두에 대한 구성이 포함되어 있습니다. 적용 범위는 모델, 재료 상태 및 공작물 치수에 따라 다릅니다. 튜브 적용 분야에서는 외경과 벽 두께에 특별한 주의가 필요합니다.
벽 두께는 황동 튜브 교정에 어떤 영향을 미치나요?
벽 두께는 튜브의 굽힘 저항성과 롤러 압력에 대한 반응에 영향을 미칩니다. 벽이 얇은 튜브는 일반적으로 타원형이나 국부적 변형을 방지하기 위해 보다 제어된 접촉이 필요합니다. 따라서 OD만 고려하기보다는 튜브 직경과 벽 두께를 모두 사용하여 기계를 선택해야 합니다.
롤러가 황동에 자국을 남길 수 있나요?
표면 마킹은 롤러 상태, 접촉 압력, 롤러 프로파일, 재료 표면 및 공정 조정에 따라 달라집니다. 황동은 상대적으로 부드럽기 때문에 과도한 압력을 가하는 것은 피해야 합니다. 롤러 형상 및 작업 조건은 필요한 표면 조건에 따라 구성할 수 있습니다.
이 기계는 어느 정도의 직진도를 달성할 수 있습니까?
FR 모델에 따라 나열된 마감 직진도 범위는 0.3~0.8mm/m입니다. 달성 가능한 결과는 황동 등급, 튜브 또는 바 치수, 변형 및 기계 조정에 따라 달라집니다. 허용 오차가 엄격한 경우 샘플 테스트를 권장합니다.
하나의 기계로 다양한 황동 튜브 크기를 처리할 수 있습니까?
예, 크기가 선택한 모델의 적용 가능한 작업 범위 내에 있으면 가능합니다. 빈번한 크기 변경이 필요한 경우 기계 선택 시 롤러 조정 범위 및 변경 요구 사항을 고려해야 합니다.
올바른 모델을 선택하려면 어떤 정보가 필요합니까?
황동 등급, 튜브 OD 및 벽 두께 또는 솔리드 바 직경, 제품 길이, 인장 강도 또는 경도, 들어오는 직진도, 필요한 완성 직진도, 표면 요구 사항 및 생산 속도를 제공하십시오. 비표준 애플리케이션에는 제품 도면이나 샘플이 도움이 됩니다.
황동 수직 멀티 롤러 교정 기계를 생산 라인에 맞게 맞춤화할 수 있습니까?
예. FangRong은 공작물 범위 및 생산 프로세스에 따라 기계를 구성할 수 있습니다. 옵션에는 롤러 배열, 구동 시스템, 속도 제어, 공급 및 하역 장비, 전기 구성이 포함될 수 있습니다.
교정기는 황동 튜브 생산 라인과 통합될 수 있습니까?
예. 교정 기계는 압출, 인발 또는 어닐링과 같은 공정 후, 절단, 나사 가공, 굽힘 또는 기계 가공 전에 배치할 수 있습니다. 입구 및 출구 배치는 기존 생산 라인에 따라 고려될 수 있습니다.
견적을 받으려면 무엇을 보내야 합니까?
정확한 견적을 받으려면 황동 재질 등급, 튜브 또는 로드 치수, 튜브 벽 두께, 제품 길이, 유입 변형, 필요한 직진도, 필요한 생산 속도 및 수량을 보내주십시오. 공작물에 특별한 요구 사항이 있는 경우 사진, 도면 또는 재료 샘플을 권장합니다.
어떤 사후 지원이 제공되나요?
FangRong은 합의된 프로젝트 범위에 따라 기계 시운전 및 기술 지원을 제공합니다. 배송된 장비에 대한 설치 지침, 운영자 교육 및 문제 해결 지원을 준비할 수 있습니다.