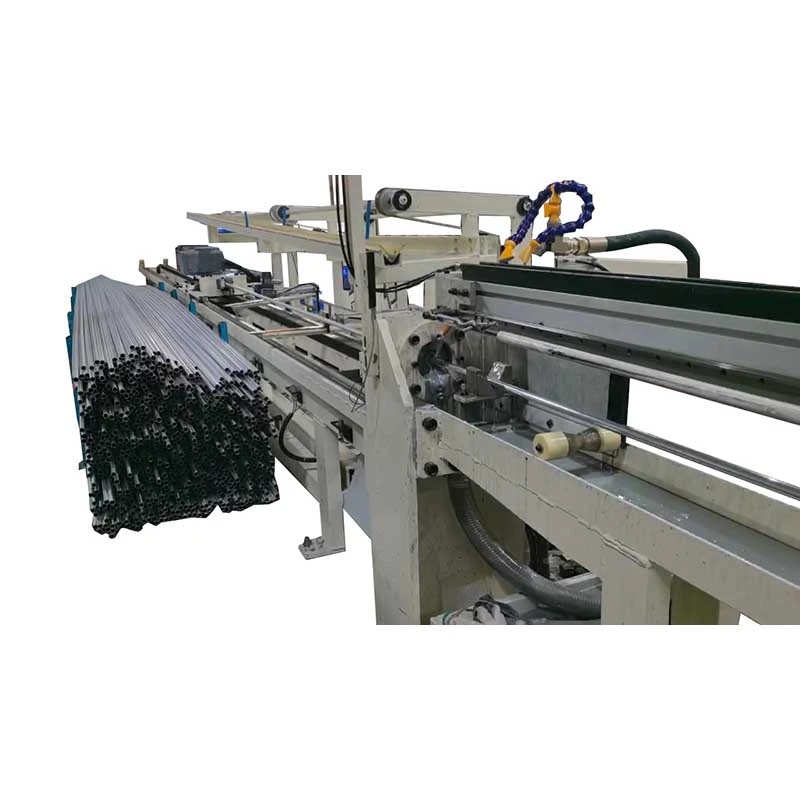
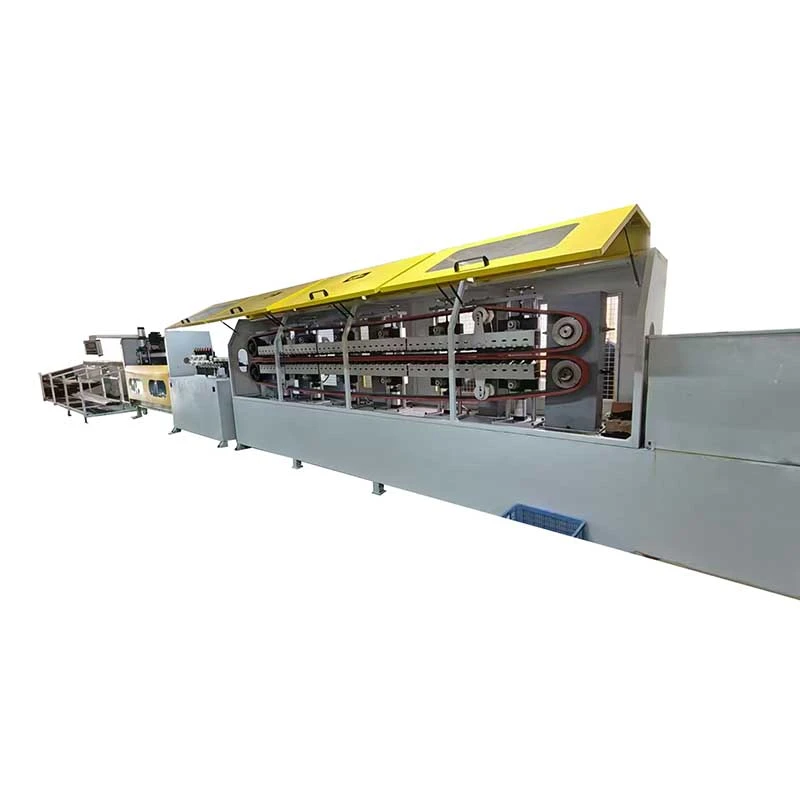
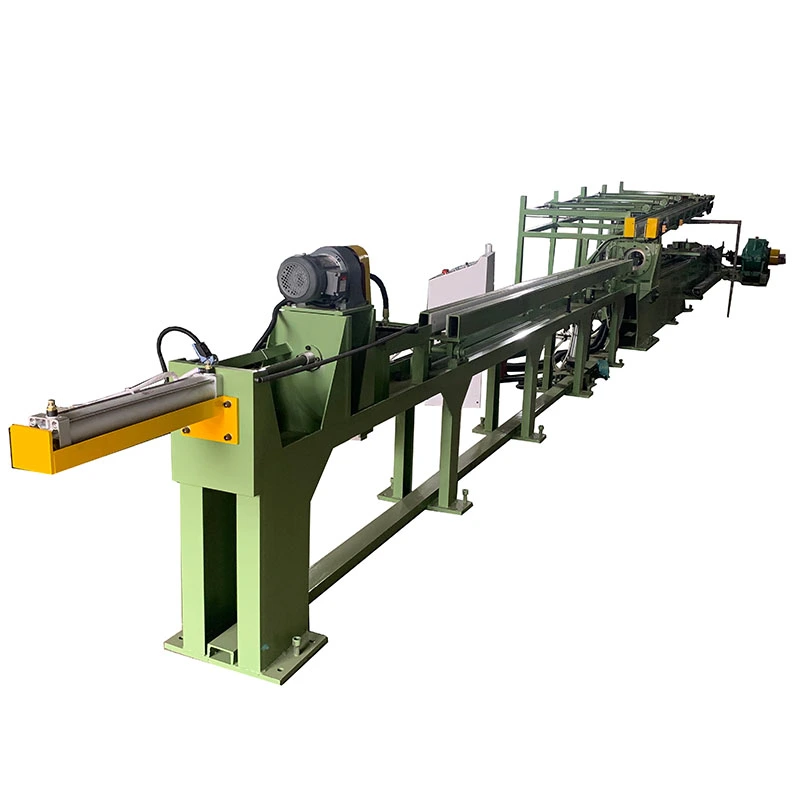
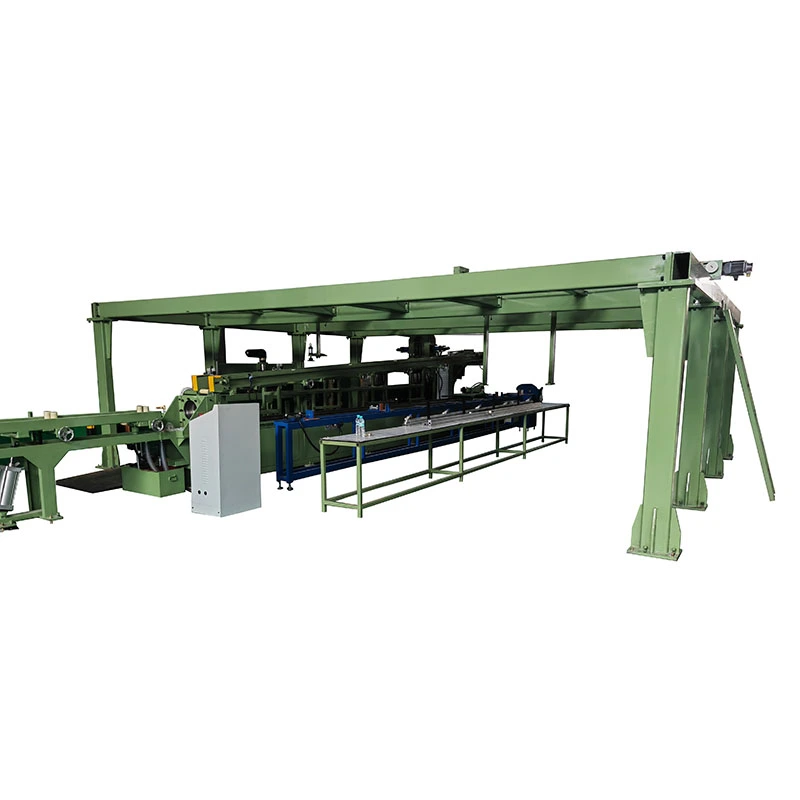
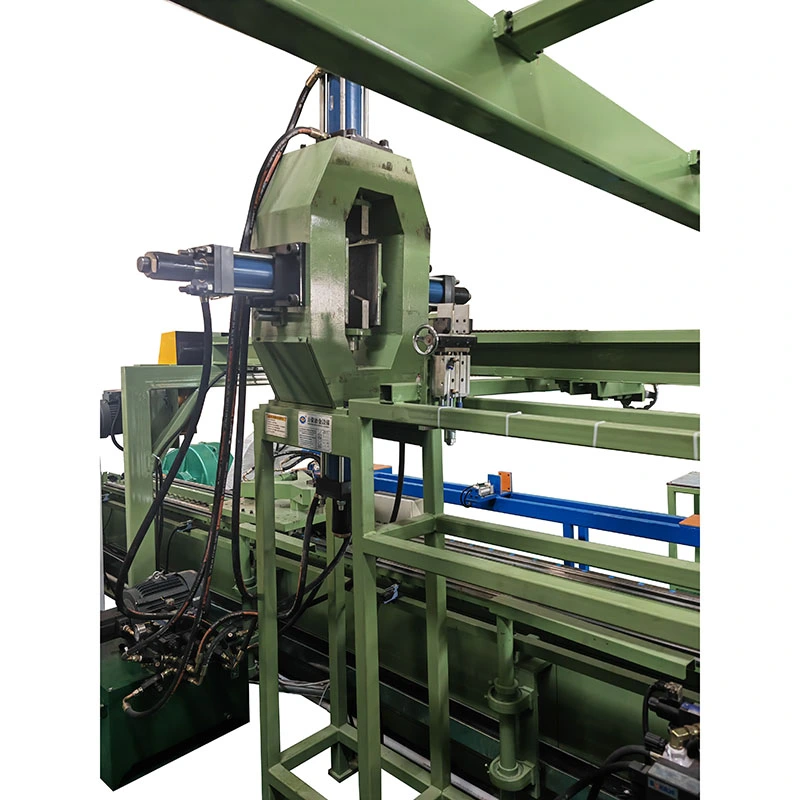
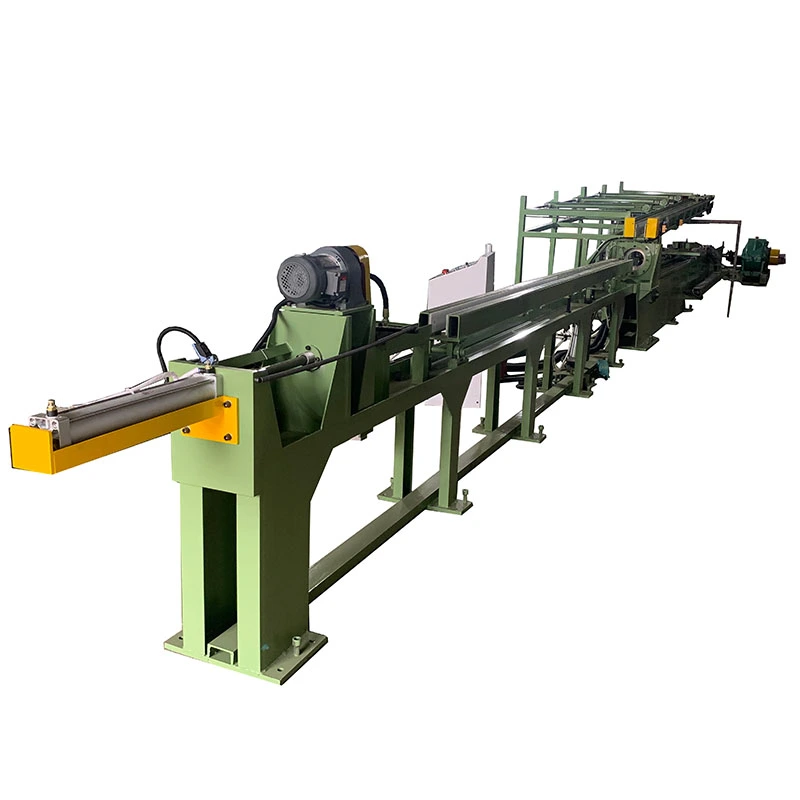
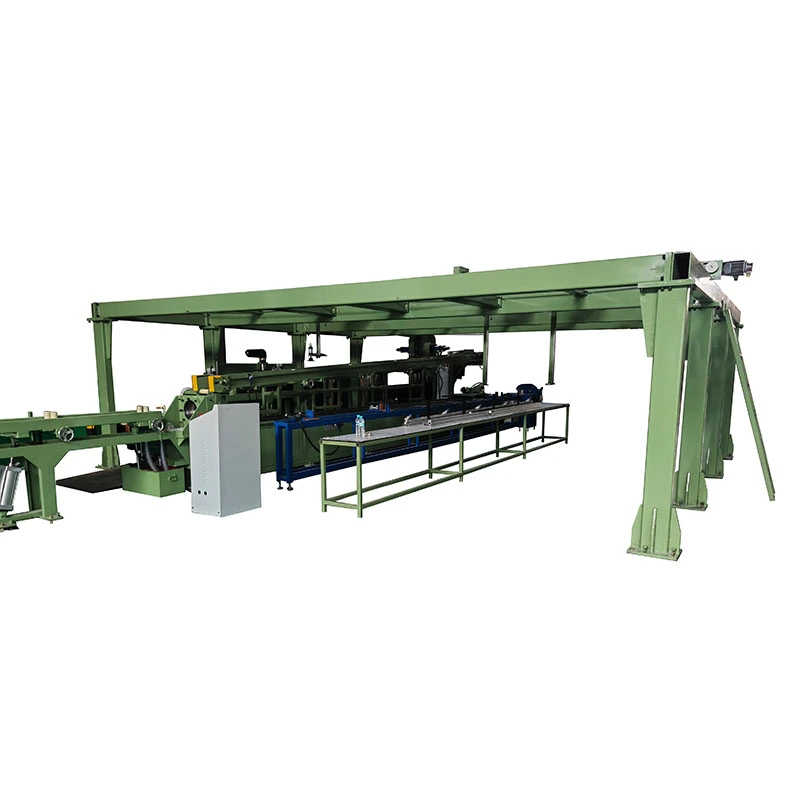
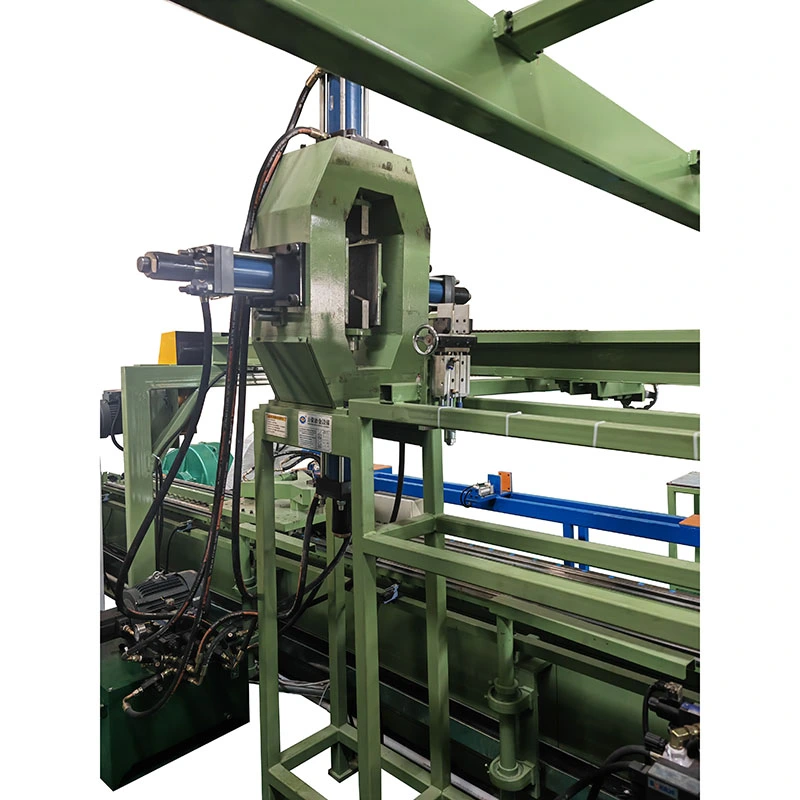
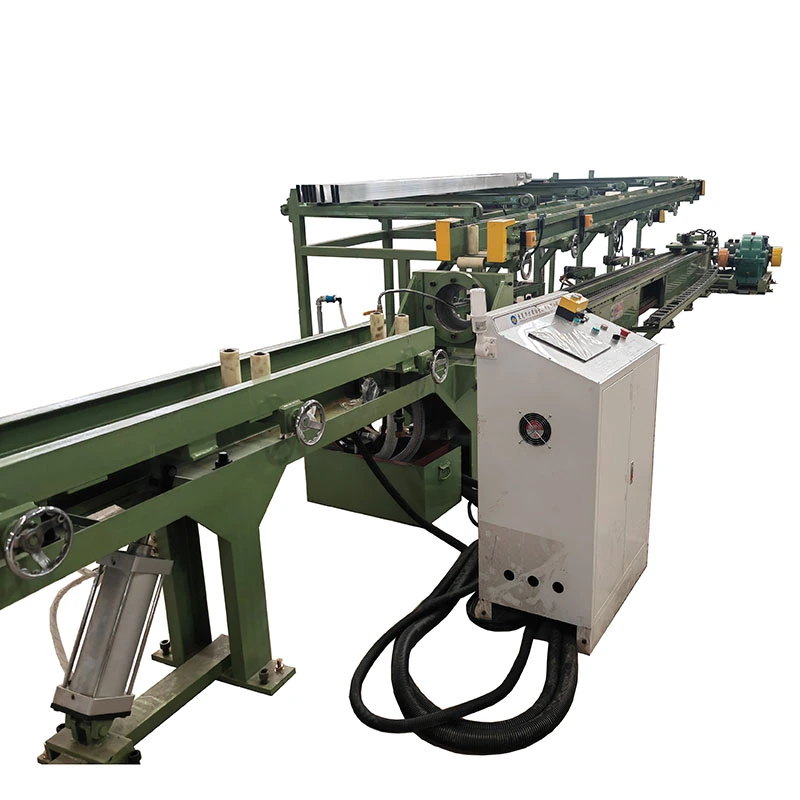
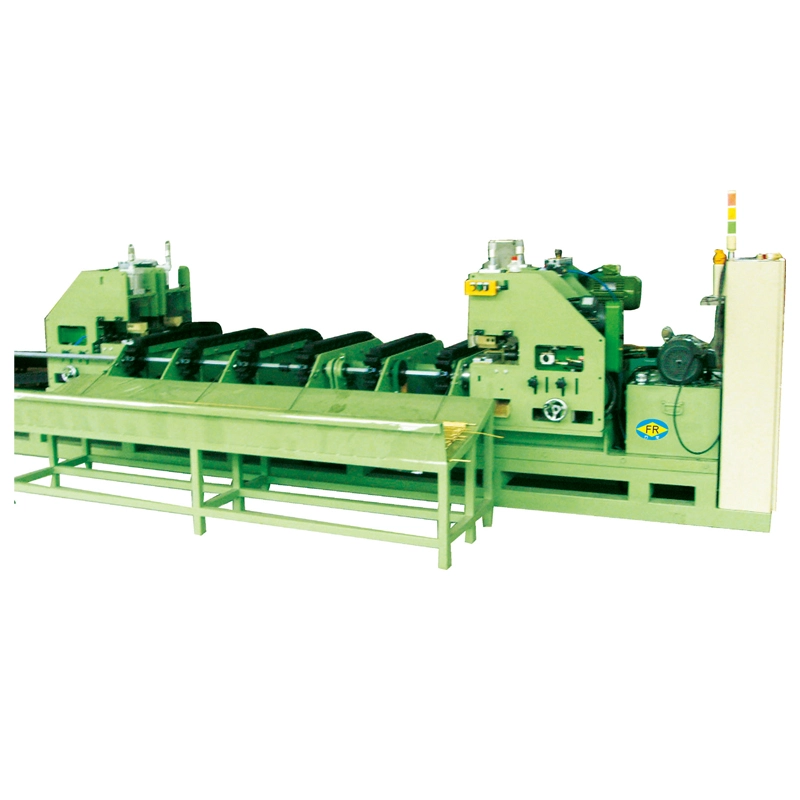
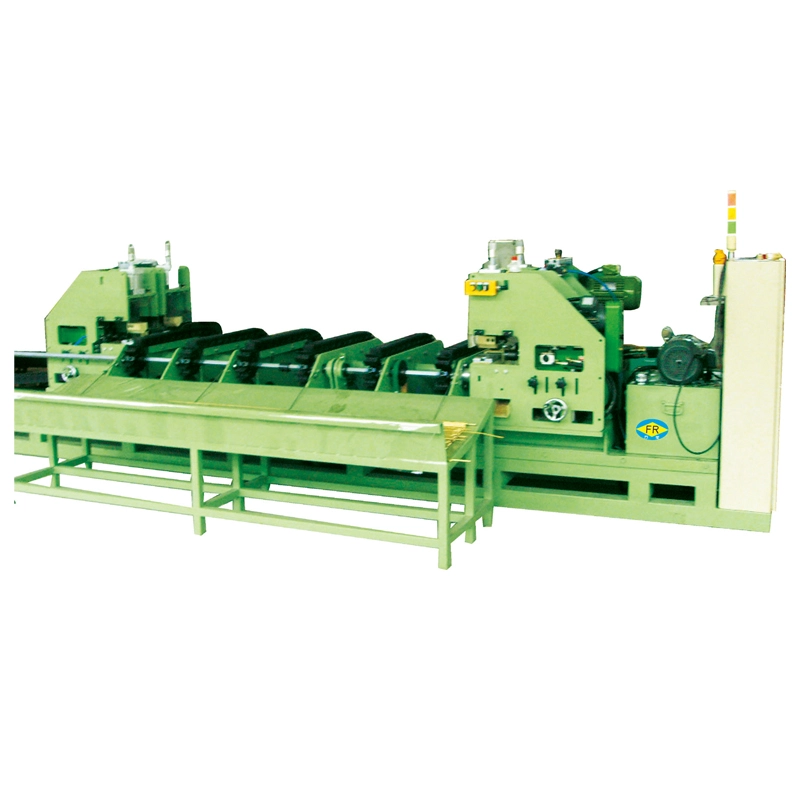
EV 배터리 냉간 인발 기계는 열간 압출 튜브 블랭크로 알루미늄 배터리 케이스를 생산하기 위한 유압식 드로잉 벤치입니다. 이는 120kN 인발력, 7m 최대 스트로크 및 0-20m/min 가변 속도로 3003, 6061 및 1050 알루미늄 합금을 지원합니다. 유압 제어는 일관된 벽 두께, 표면 마감 및 치수에 대해 안정적인 인발력을 제공합니다. PLC 터치스크린 제어로 도면 속도와 공정 설정을 관리합니다.
그만큼EV 배터리 냉간 인발 기계EV 배터리 케이스, 에너지 저장 하우징 및 관련 배터리 부품에 사용되는 알루미늄 튜브의 정밀 냉간 인발을 위한 유압식 드로우벤치입니다. 이는 압출만으로는 벽 두께 제어, 치수 정확도, 표면 상태 및 반복성 등 필요한 조합을 제공할 수 없는 응용 분야에 사용됩니다.
그만큼FR-80고정된 인발력을 제공합니다.120kN, 최대 스트로크7m, 조정 가능한 그리기 속도0~20m/분. 이 기계는 37kW 메인 모터, ZQ650 감속기, 3인치 체인 변속기, PLC 터치스크린 제어 및 속도 조정을 위한 45kW 인버터를 사용합니다.
배터리 케이스 생산에 냉간 인발이 적합한 경우
알루미늄 배터리 케이스는 일반적으로 압출 튜브 블랭크로 생산된 후 인발되고 일부 프리즘 설계의 경우 추가 성형이 이어집니다. 냉간 인발은 다이를 통해 튜브 단면을 줄이는 동시에 외부 치수와 벽 두께 간의 관계를 제어합니다.
배터리 케이스 생산에서 중요한 점은 단순히 튜브를 작게 만드는 것이 아닙니다. 드로잉 공정에서는 과도한 변형, 표면 손상 또는 국부적인 벽 두께 변화를 피하면서 전체 길이에 걸쳐 안정적인 치수를 유지해야 합니다. 필요한 결과는 알루미늄 합금, 템퍼, 시작 튜브 형상, 다이 설계, 감소 일정, 윤활 및 인발 속도에 따라 달라집니다.
FR-80은 다음과 같이 구성할 수 있습니다.둥글게 그리는 그림및 인발된 원형 튜브가 이후에 직사각형 또는 정사각형 섹션으로 형성되는 응용 분야.
기계가 제어하는 데 도움이 되는 것
벽 두께 변화
냉간 인발은 튜브 벽의 변형을 제어하고 압출에만 의존하는 것에 비해 치수 일관성을 향상시킬 수 있습니다. 달성 가능한 공차는 여전히 들어오는 튜브, 다이 형상, 재료 상태 및 통과 일정에 따라 달라집니다.
외경 및 프로파일 치수
드로잉 다이는 완성된 단면 형상을 설정합니다. 이는 배터리 케이스의 후속 성형, 밀봉 또는 조립에 대한 엄격한 치수 요구 사항이 있는 경우 다이 정확성과 정렬이 중요합니다.
표면상태
알루미늄은 성형 중에 표시하기가 상대적으로 쉽습니다. 따라서 올바른 다이 표면 상태, 윤활, 튜브 준비 및 드로잉 속도는 긁힘, 흠집 또는 기타 드로잉 마크를 방지하는 데 중요합니다.
자재 활용
냉간 인발은 솔리드 스톡에서 케이스를 가공하는 대신 기존 튜브 블랭크의 치수를 변경합니다. 이는 공정 경로가 적절하게 설계되면 가공 스크랩을 줄이고 재료 활용도를 향상시킬 수 있습니다.
생산 배치 간 반복성
PLC로 제어되는 도면 매개변수를 통해 작업자는 다양한 제품에 대해 정의된 속도와 스트로크 설정을 유지할 수 있습니다. 이는 동일한 기계에서 여러 배터리 케이스 사양을 생산할 때 특히 유용합니다.
선택 가이드
1. 완성된 배터리 케이스부터 시작하세요
드로벤치를 선택하기 전에 공칭 튜브 직경만으로 기계를 선택하기보다는 완성된 케이스 치수를 정의하십시오. 원통형 케이스의 경우 완성된 외부 직경과 벽 두께를 제공합니다. 프리즘형 케이스의 경우 완성된 너비, 높이, 모서리 형상 및 벽 두께를 제공합니다.
2. 스타팅 튜브 확인
시작 튜브 치수에 따라 필요한 감소력과 인발력이 결정됩니다. 압출 튜브 외경, 내경 또는 벽 두께, 길이, 합금 및 템퍼를 제공합니다. 시작 단면과 완성 단면 사이의 차이가 크면 여러 번의 드로잉 패스나 추가 성형 작업이 필요할 수 있습니다.
3. 인발력을 공정에 맞추세요
FR-80에는120kN 고정 인발력. 특정 배터리 케이스에 이것이 충분한지 여부는 합금 등급만으로는 판단할 수 없습니다. 필요한 힘은 감소, 튜브 치수, 재료 강도, 다이 형상, 마찰, 윤활 및 인발 속도의 영향을 받습니다.
새로운 프로젝트의 경우 제안된 통과 일정에서 예상 도면 하중을 계산한 후 필요한 경우 샘플 도면을 통해 결과를 확인하는 것이 실용적인 접근 방식입니다.
4. 튜브 길이에 따른 스트로크 확인
FR-80은 최대값을 제공합니다.7m 스트로크. 사용 가능한 생산 길이는 워크홀딩 배열, 튜브 포인팅 길이, 캐리지 이동 거리 및 필요한 마감 길이에 따라 달라집니다. 따라서 긴 배터리 케이스는 스트로크 값만 확인하기보다는 실제 기계 레이아웃을 기준으로 확인해야 합니다.
5. 재료 및 감소량에 따라 속도를 선택하십시오.
조정 가능한0~20m/분인발 속도를 통해 프로세스를 다양한 알루미늄 등급, 벽 두께, 축소, 윤활 조건 및 표면 요구 사항에 맞게 조정할 수 있습니다. 그리기 속도가 빠르다고 자동으로 좋아지는 것은 아닙니다. 속도가 너무 높으면 열 발생, 마찰 관련 마킹 또는 공정 불안정이 증가할 수 있습니다.
6. 둥근 사각형 성형이 필요한지 여부를 결정합니다.
배터리 케이스가 각형인 경우 필요한 직사각형 단면이 인발 다이에 의해 직접 생산되는지 아니면 원형 튜브 인발 후 별도의 성형 단계를 통해 생산되는지 결정합니다. 이 결정은 툴링, 치수 제어, 생산 순서 및 필요한 보조 장비에 영향을 미칩니다.
선택항목
필수 정보
재료
알루미늄 합금 및 성미
스타팅 튜브
외경, 벽 두께 또는 내경, 길이
완성된 케이스
직경 또는 너비 × 높이, 벽 두께, 길이
절감
필요한 치수 감소 및 제안된 패스 수
인발력
재료, 형상, 감소 및 툴링을 기반으로 계산된 하중
표면 요구 사항
허용되는 도면 표시, 코팅 요구 사항 및 조립 요구 사항
생산량
목표 출력 및 소요 사이클 시간
제품 유형
원통형 케이스, 각형 케이스 또는 기타 알루미늄 배터리 하우징
기술 사양
매개변수
사양
모델
FR-80
고정 인발력
120kN
최대 스트로크
7m
그리기 속도
0~20m/분, 가변
제어 시스템
PLC 터치스크린
인버터
45kW
메인 모터
37kW
감속기
ZQ650
체인 피치
3인치
기계 치수
17000×1100×1300mm
위의 사양은 표준 FR-80 구성을 설명합니다. 다이 치수, 툴링, 포인팅 장비, 성형 다이 및 보조 핸들링 장비는 실제 배터리 케이스 설계에 따라 확인되어야 합니다.
배터리 케이스 애플리케이션
원통형 알루미늄 배터리 케이스
EV 배터리 냉간 인발 기계는 원통형 배터리 케이스 생산용 원형 알루미늄 튜브에 사용할 수 있습니다. 일반적인 응용 분야에서는 후속 절단, 성형 또는 조립 작업 전에 제어된 외부 치수, 벽 두께, 튜브 직진도 및 표면 상태가 필요합니다.
각형 배터리 케이스
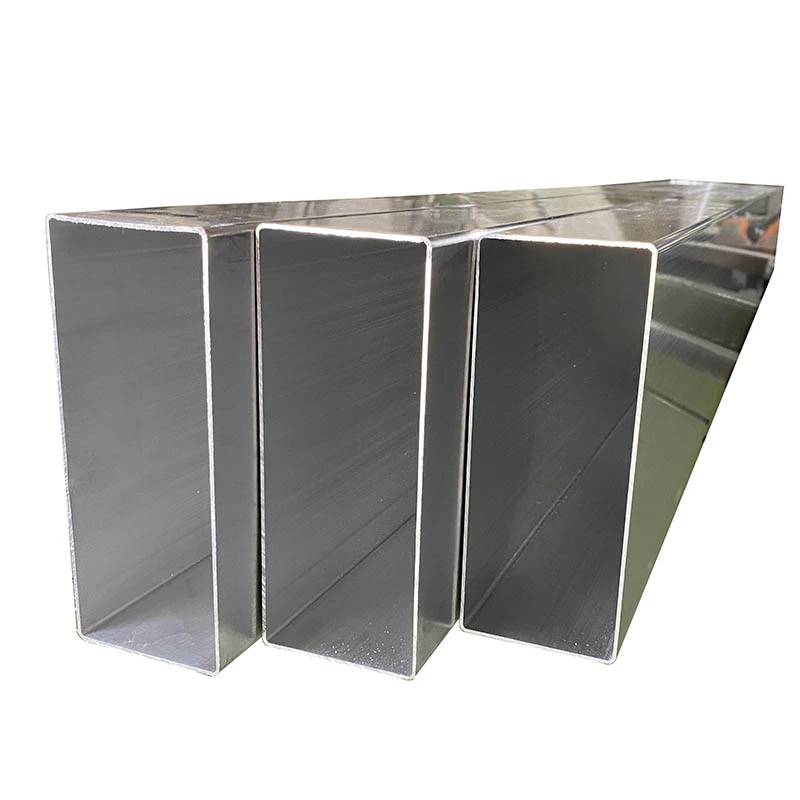
직사각형 배터리 케이스의 경우 생산 경로에서는 냉간 인발을 사용하여 튜브 치수를 설정한 후 전용 성형 작업을 수행할 수 있습니다. 이 경로는 시작 재료가 압출된 원형 튜브이고 최종 제품에 제어된 직사각형 단면이 필요한 경우에 적합합니다.
에너지 저장 하우징
필요한 단면, 벽 두께, 재료 및 인발력이 기계의 작동 범위 내에 있는 경우 고정식 에너지 저장 장비에 사용되는 알루미늄 튜브 및 하우징에도 동일한 인발 원리를 적용할 수 있습니다.
배터리 열 관리 구성 요소
정밀 가공된 알루미늄 튜브는 후속 연결, 조립 또는 성형 작업에서 치수 일관성이 중요한 선택된 배터리 냉각 및 열 관리 구성 요소에도 사용할 수 있습니다.
제조 및 품질 관리
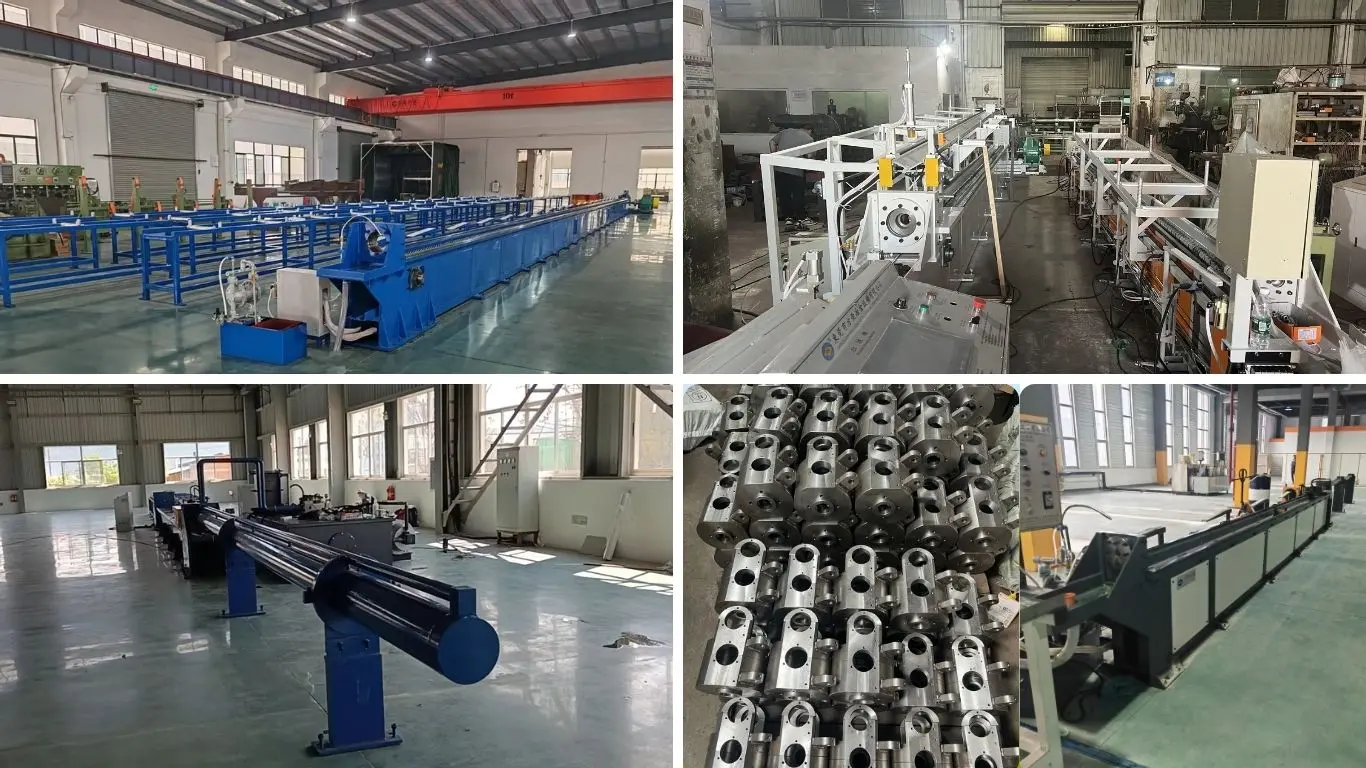
기계 제조
엔지니어링 검토고객의 튜브 및 완성된 케이스 치수, 재료 등급, 감소 요구 사항 및 생산 목표로 시작됩니다. 이러한 매개변수는 기계 구성 및 툴링 요구 사항을 결정하는 데 사용됩니다.
기계 제조강판 준비, 용접, 응력 완화, 가공, 가이드 레일 가공, 변속기 조립, 캐리지 조립 및 다이 홀더 가공이 포함됩니다.
제어 통합PLC 프로그래밍, HMI 구성, 인버터 설정, 모터 제어, 스트로크 제어 및 기계 안전 기능을 다룹니다.
최종검사기계적 정렬, 변속기 작동, 전기 검사, 윤활 및 오일 누출 점검, 가능한 경우 고객 샘플을 사용한 도면 테스트 등이 포함됩니다.
공장 테스트
배송 전에 EV 배터리 냉간 인발 기계는 작동 테스트를 거칩니다. 고객 튜브 샘플이 공급되는 경우 테스트에는 합의된 프로세스 요구 사항에 따라 인발력, 속도, 치수 결과, 벽 두께 및 표면 상태를 평가하기 위한 실제 도면이 포함될 수 있습니다.
왜 FangRong인가?
1998년부터 냉간 인발 엔지니어링 FangRong은 1998년부터 알루미늄, 강철, 구리, 스테인리스강 및 특수 프로파일용 냉간 인발 장비를 다루는 드로벤치 엔지니어링에 종사해 왔습니다. 이러한 배경을 통해 배터리 케이스 프로젝트를 기계 톤수만으로 평가하기보다는 전체 드로잉 프로세스로 평가할 수 있습니다.
두 개의 제조 시설 Dongguan Fangrong Metallurgical Equipment Co., Ltd.와 Yangjiang Fangrong Machinery Co., Ltd.는 표준 및 맞춤형 드로우 벤치 프로젝트를 위한 결합 생산 능력을 제공합니다.
프로젝트 기반 엔지니어링 배터리 케이스 프로젝트의 경우 엔지니어링 검토에는 인발력 계산, 툴링 선택, 패스 일정 평가, 다이 홀더 구성, 기계 레이아웃 및 보조 장비 요구 사항이 포함될 수 있습니다.
시운전 및 서비스 배송된 장비에 대해 설치 감독, 시운전, 운영자 교육, 예비 부품 공급 및 원격 문제 해결이 가능합니다. 표준 보증은 시운전 후 12개월입니다.
인증 및 제조 자격 증명
ISO9001:2015— 설계, 생산, 설치 및 서비스를 포괄하는 품질 관리 시스템입니다. 인증서 번호 UQ231211R1.
CE— 해당 표준 기계 구성에 대한 관련 기계 안전 문서가 제공됩니다.
SGS 검사— 프로젝트 요구 사항에 따라 제3자 검사를 준비할 수 있습니다.
특허— FangRong은 드로벤치 및 관련 장비 기술을 다루는 32개의 발명 특허와 100개 이상의 실용 신안 특허를 보유하고 있습니다.
포장 및 배송
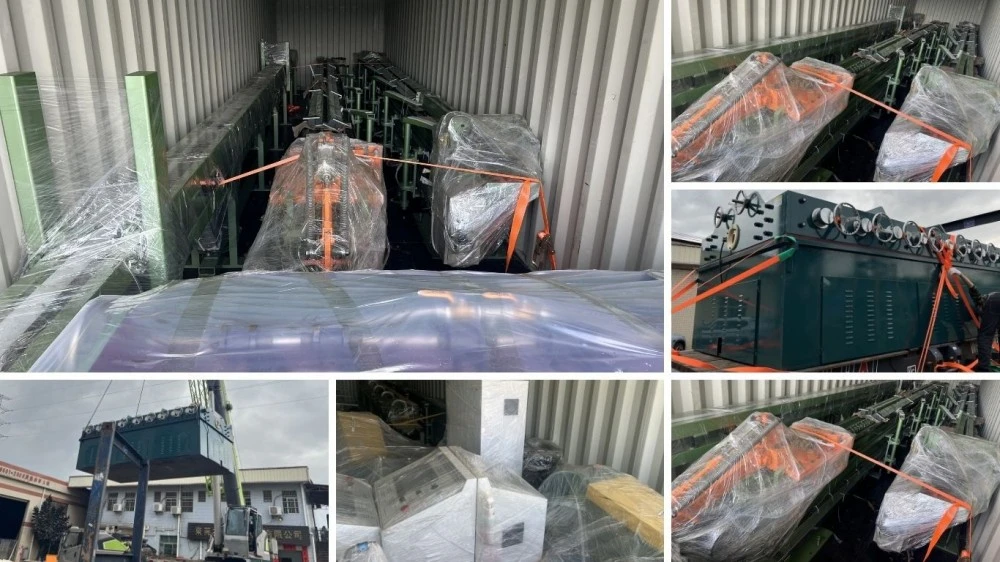
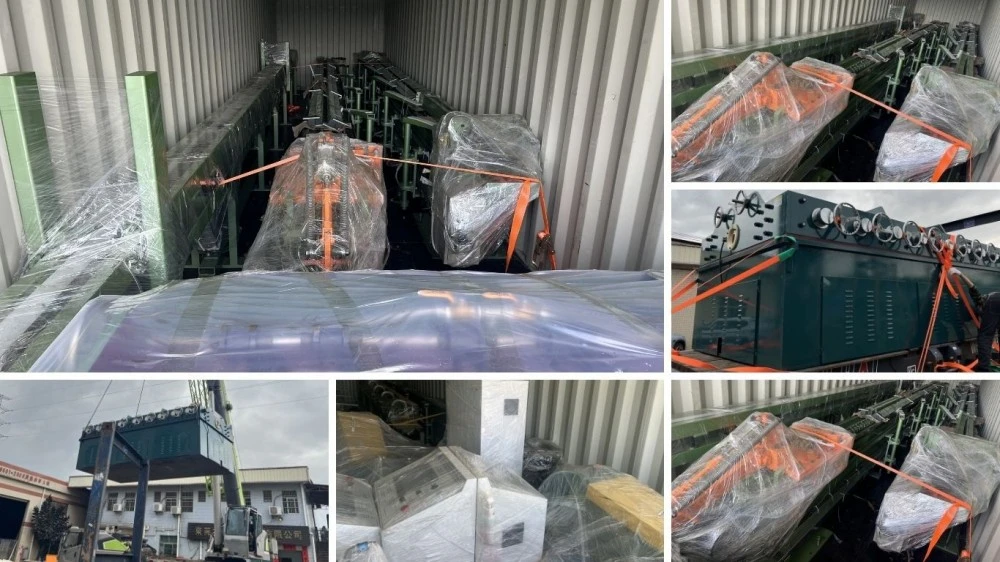
EV 배터리 냉간 인발 기계는 노출된 가공 표면에 대한 보호 포장, 습기 보호 및 부식 방지 기능을 갖춘 수출 배송을 위해 준비되었습니다. 프로젝트 구성에 따라 기초 도면, 앵커 볼트 레이아웃, 전기 문서 및 운영 정보가 제공됩니다.
자주 묻는 질문
FR-80이 내 배터리 케이스에 적합한지 확인하려면 어떤 정보가 필요합니까?
알루미늄 합금 및 템퍼, 시작 튜브 치수, 완성된 케이스 치수, 벽 두께, 튜브 길이, 필요한 감소, 생산 속도 및 표면 요구 사항을 제공합니다. 단면 도면이나 CAD 파일은 도면 경로와 툴링을 확인하는 데 특히 유용합니다.
FR-80은 원통형과 각형 배터리 케이스를 모두 그릴 수 있나요?
예, 원형 튜브 도면용으로 드로우벤치를 구성할 수 있습니다. 각기둥형의 경우, 완성된 단면 및 공정 경로에 따라 인발 튜브 이후 별도의 원형에서 정사각형 또는 직사각형 성형 작업이 이어질 수 있습니다.
얇은 벽의 알루미늄 배터리 케이스에 120kN이면 충분합니까?
이는 실제 튜브 치수, 합금, 감소, 다이 형상, 윤활 및 인발 속도에 따라 달라집니다. 단순히 제품이 알루미늄으로 만들어졌다고 해서 120kN 기계를 선택해서는 안 됩니다. FangRong은 기계를 확인하기 전에 제안된 시작 치수와 완성 치수로부터 예상 도면 하중을 계산할 수 있습니다.
EV 배터리 냉간 인발 기계는 0.5mm 벽 두께를 달성할 수 있습니까?
0.5mm는 특정 알루미늄 튜브 적용 분야의 프로젝트 참조로 사용될 수 있지만 보편적인 기계 한계로 취급되어서는 안 됩니다. 달성 가능한 벽 두께는 합금 상태, 시작 형상, 패스당 감소율, 다이 설계, 윤활, 필요한 치수 및 표면 공차에 따라 달라집니다. 중요한 얇은 벽 응용 분야에는 샘플 시험을 권장합니다.
FR-80에는 다양한 배터리 케이스 크기에 대해 별도의 도구가 필요합니까?
예. 완성된 치수가 다르면 일반적으로 해당 드로잉 다이가 필요하며, 프리즘형 케이스의 경우 성형 툴링이 필요합니다. 동일한 드로우 벤치는 힘, 스트로크, 캐리지 및 툴링 범위 내에서 다양한 케이스 크기를 처리할 수 있습니다.
기계를 승인하기 전에 무엇을 테스트해야 합니까?
배터리 케이스 프로젝트의 경우 승인 테스트는 기계 작동 여부를 확인하는 것 이상이어야 합니다. 샘플이 있는 경우 테스트를 통해 인발력, 인발 속도, 마감 치수, 벽 두께 변화, 표면 상태, 캐리지 작동, 스트로크 정확도 및 합의된 기술 요구 사항에 대한 반복성을 확인해야 합니다.