제품
제품

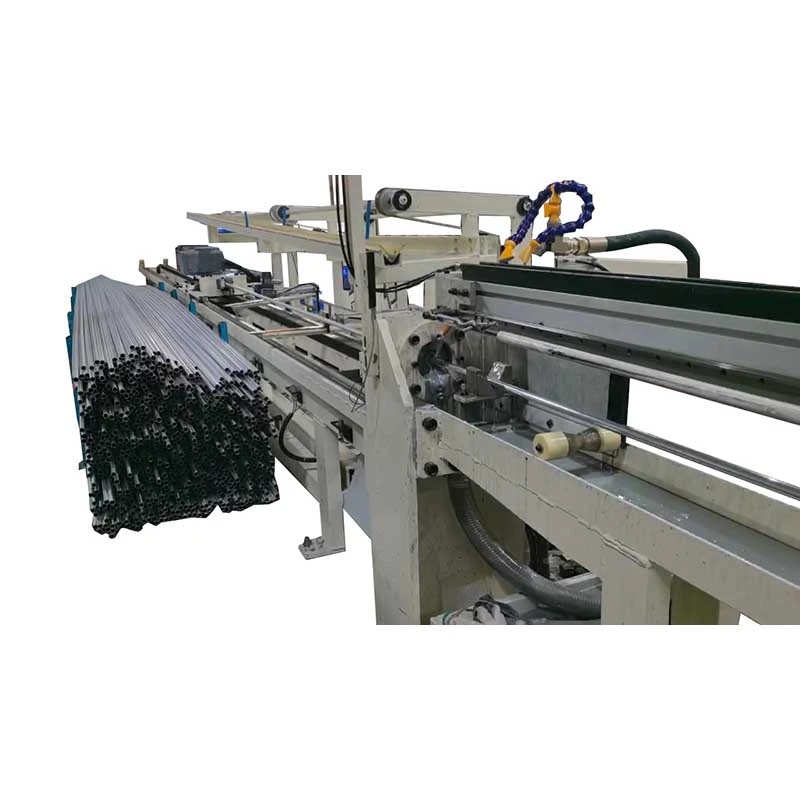
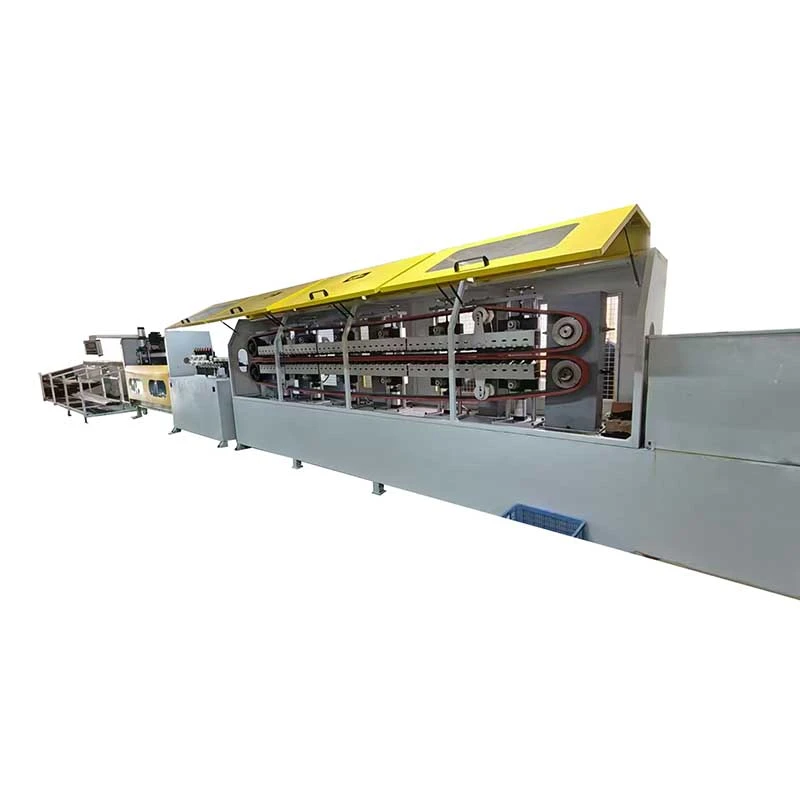
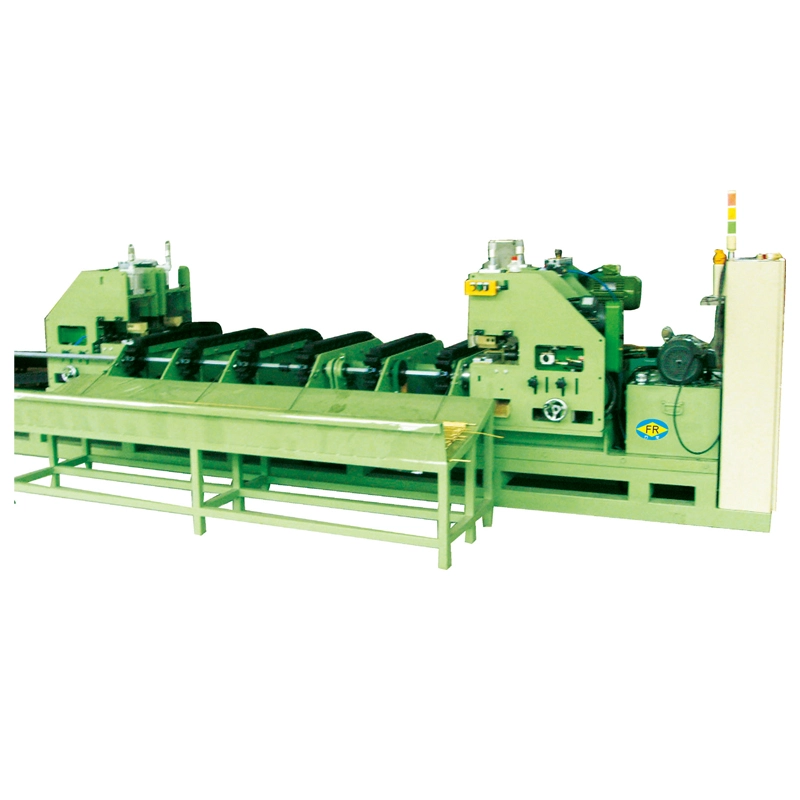
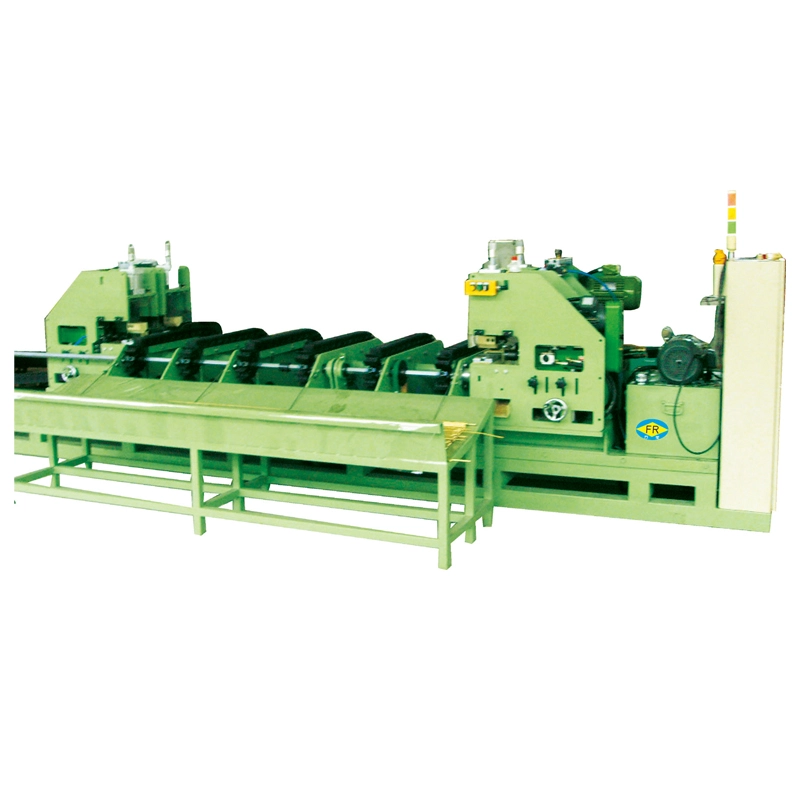
당사는 교정, 냉간 인발, 포인팅, 모따기, 절단, 스레드 롤링 기계 및 인발 다이를 포함하여 다양한 산업 분야의 튜브, 바 및 와이어 재료에 맞춰진 광범위한 정밀 금속 가공 장비를 제공합니다.

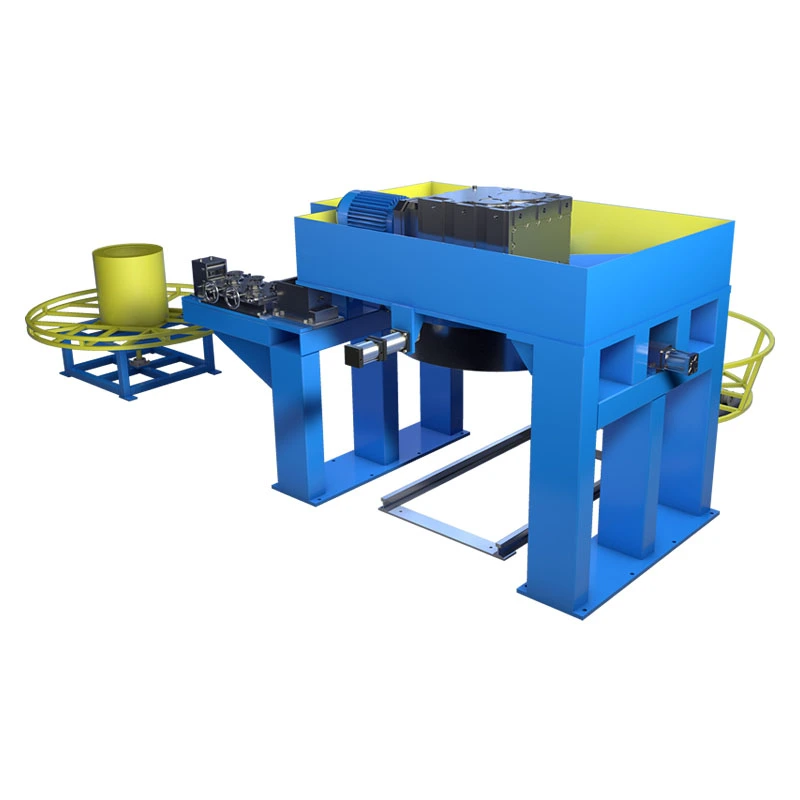
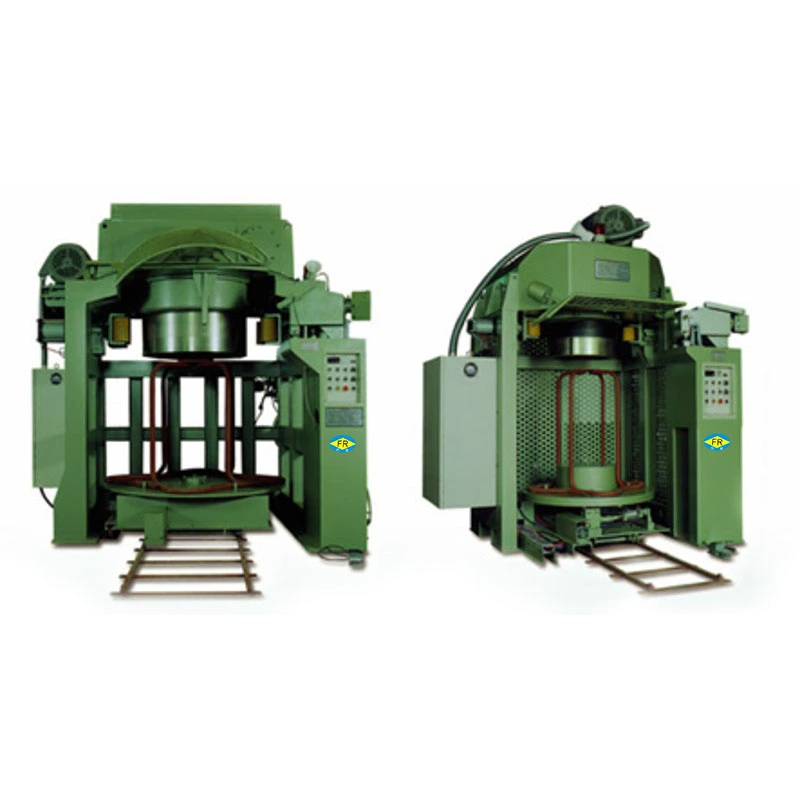
반전 코일 드로잉 머신
  • 반전 코일 드로잉 머신반전 코일 드로잉 머신
  • 반전 코일 드로잉 머신반전 코일 드로잉 머신
  • 반전 코일 드로잉 머신반전 코일 드로잉 머신

반전 코일 드로잉 머신

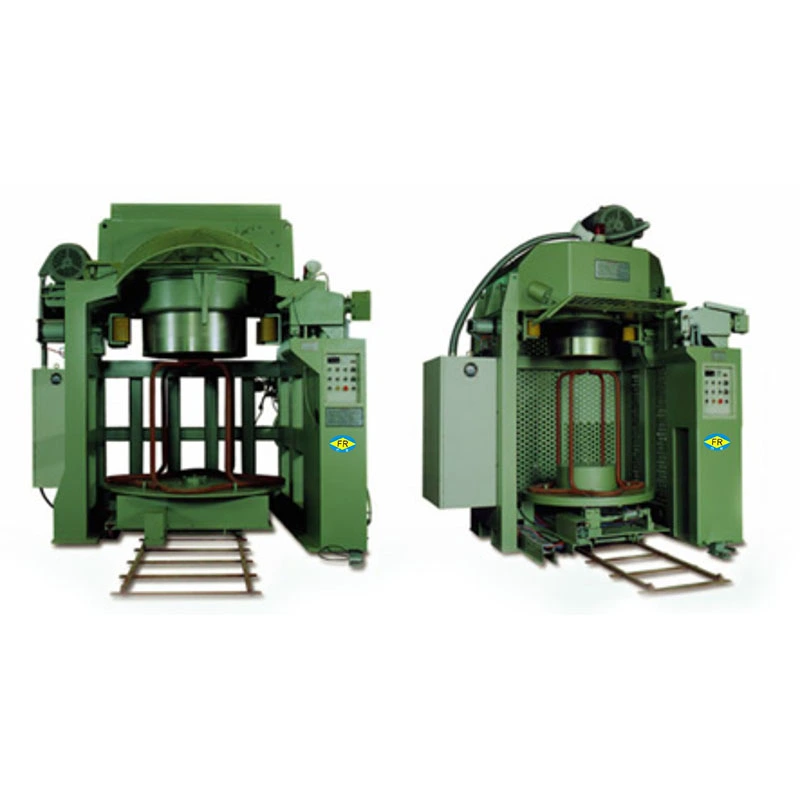
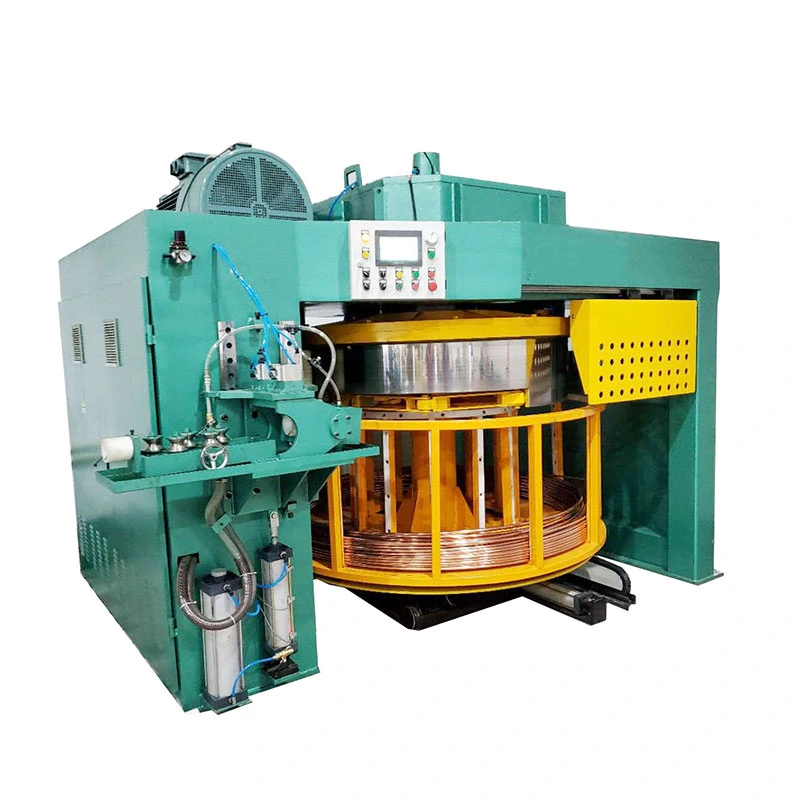
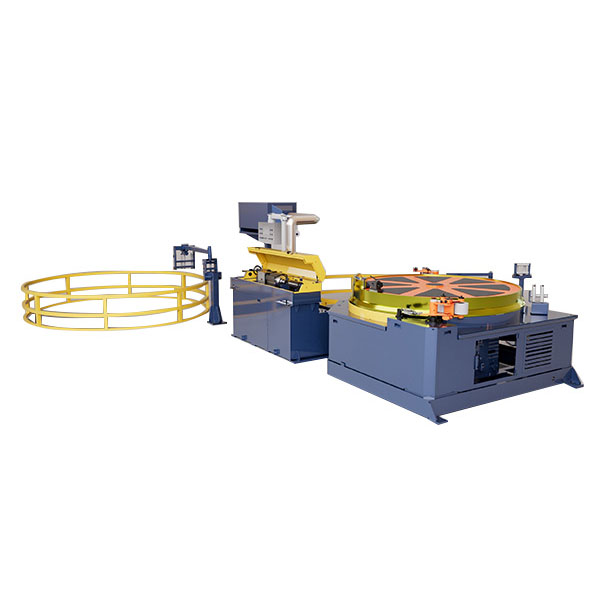
그만큼반전 코일 드로잉 머신결합하다연속 드로잉 및 코일 링구리, 알루미늄, 스테인리스강, 탄소강 튜브 또는 와이어용. 최대 그리기 속도400m/분및 튜브 직경3~25mm, 절단, 취급 및 중간 보관을 줄입니다. 코일 드럼의 범위는 다음과 같습니다.250~2200mm. 주파수 제어 속도 조절로 안정적인 드로잉 장력과 표면 품질을 유지합니다. 적합HVAC, 냉동, 전기, 자동차 및 의료용 배관생산.

평가: 5.0
(평가 횟수: 1)

그만큼반전 코일 드로잉 머신완성된 재료가 코일 형태로 드로잉 라인을 떠나야 하는 금속 튜브 및 와이어의 연속 드로잉을 위해 설계되었습니다. 고정 길이 재료를 사용하는 기존 드로우 벤치와 달리 반전 구성은 하나의 생산 라인에서 드로잉, 테이크업 및 코일 처리를 결합하여 구리, 알루미늄, 스테인레스 스틸, 탄소강 및 합금 재료의 긴 길이 제품에 적합합니다.

FR-D 시리즈는 오버헤드 드라이브와 하향 코일 배열을 사용합니다. 이 레이아웃은 코일 수용 영역을 아래에서 접근할 수 있도록 하며 생산 시 빈번한 코일 교체, 긴 연속 길이 또는 높은 라인 속도가 필요한 경우에 특히 유용합니다. 모델과 소재에 따라 시리즈에는 다음의 직경이 포함됩니다.3mm ~ 25mm, 드럼 직경은 다음과 같습니다.250mm ~ 2200mm최대 나열된 속도는 최대400m/분.

Inverted Coil Drawing MachineInverted Coil Drawing MachineInverted Coil Drawing Machine

거꾸로 된 Drawbench가 의미가 있는 경우

반전된 작화선을 사용하는 주된 이유는 단순히 기계 방향 때문만은 아닙니다. 생산이 필요한 상황입니다재료를 반복적으로 직선 조각으로 절단하지 않고 긴 연속 길이. 이는 다운스트림 프로세스에서도 코일 공급 재료를 사용할 때 중간 처리를 줄일 수 있습니다.

구성은 특히 다음과 관련이 있습니다.

구리 및 알루미늄 튜브HVAC, 냉동 및 열교환기 생산에 높은 라인 속도와 연속 코일링이 중요한 경우.

소구경 스테인레스 스틸 튜브의료, 계측 또는 유체 제어 구성요소에 제어된 도면 및 코일 전달이 필요한 경우.

강철 및 합금 와이어패스너, 냉간압조 및 기타 다운스트림 성형 작업을 위한 연속 공급원료로 사용됩니다.

기계는 전체 생산 경로의 일부로 평가되어야 합니다. 다이 감소, 윤활, 유입 재료 상태, 필요한 최종 치수 및 다운스트림 코일 요구 사항은 모두 실제 기계 구성에 영향을 미칩니다.

선택 가이드

1. 완제품부터 시작하세요

모델을 선택하기 전에 최종 외경, 벽 두께(해당되는 경우), 재료 등급 및 필요한 코일 중량을 지정하십시오. 최대 직경에 따라서만 선택된 역코일 드로잉 기계는 대부분의 생산이 더 작은 크기로 실행되는 경우 불필요하게 커질 수 있습니다.

2. 시작 크기 및 축소 일치

시작 튜브 또는 와이어 직경에 따라 인발 감소 및 필요한 인발 하중이 결정됩니다. 튜브 적용의 경우 벽 두께와 내부 툴링도 고려해야 합니다. 동일한 라인에서 여러 크기가 생산되는 경우 가장 큰 제품만 제공하기보다는 전체 크기 범위를 제공하십시오.

3. 제품 및 코일에서 드럼 직경을 선택하십시오.

드럼 직경은 인발 제품의 굽힘 상태와 사용 가능한 코일 용량에 영향을 미칩니다. 더 큰 드럼은 일반적으로 작은 굽힘 반경을 견딜 수 없는 제품이나 더 무거운 코일이 필요한 응용 분야에 더 적합합니다. 올바른 크기는 튜브 직경, 재료 특성 및 대상 코일 중량을 함께 결정해야 합니다.

4. 최대 정격 값만으로 속도를 선택하지 마십시오.

사양표의 최대 속도는 기계 능력이며, 모든 소재에 대해 보장되는 생산 속도는 아닙니다. 구리와 알루미늄은 일반적으로 스테인리스강보다 상당히 빠른 속도로 가공할 수 있습니다. 윤활, 다이 형상, 패스당 감소, 냉각 및 필요한 표면 품질도 실제 속도를 제한합니다.

5. 다운스트림 프로세스로 테이크업 시스템을 확인합니다.

주문하기 전에 필요한 코일 직경, 코일 중량 및 코일 치수를 확인해야 합니다. 완성된 코일이 절단, 어닐링, 세척 또는 포장 라인으로 직접 이송되는 경우 테이크업 배열은 해당 취급 방법과 일치해야 합니다.

6. 전기 설계가 완료되기 전에 자동화를 정의하십시오.

자동 절단, 클램핑, 윤활, 길이 계산, 코일 변경 순서 및 유압 또는 공압 기능을 라인에 통합할 수 있습니다. 이러한 요구사항은 기계가 완성된 후에 추가되는 것이 아니라 엔지니어링 중에 지정되어야 합니다.

생산 요구 사항 주요 선택 요인
작은 구리 또는 알루미늄 튜브 직경 범위, 드로잉 속도 및 냉각
긴 연속 튜브 드로잉 안정성, 다이 감소 및 테이크업 배열
스테인레스 스틸 튜브 또는 와이어 인발 하중, 윤활, 다이 구성 및 실제 속도
무거운 완성 코일 드럼 직경, 테이크업 모터 및 코일 처리 용량
다양한 제품 크기 사용 가능한 직경 범위 및 툴링 변경 요구 사항
자동 다운스트림 생산 PLC 기능, 길이 계산 및 코일 변경 인터페이스

FR-D 시리즈 사양

FR-D 제품군에는 8개 모델이 포함됩니다. 아래 그림은 표준 모델 구성입니다. 실제 생산 속도와 적합한 직경은 재료, 축소, 툴링 및 공정 요구 사항에 따라 달라집니다.

모델 모터 출력(kW) 변속 장치 직경 범위(mm) 최고 속도(m/분) 드럼 직경(mm) 테이크업 모터(kW) 테이크업 기어박스
FR-D250 5.5 / 7.5 WPX120 ≤3 80 250 1.1 WPO60
FR-D600 11/15 KAF87/97 3-6 150 600 1.5 WPO80
FR-D800 18.5 / 22 KAF97 3-8 150 800 1.5 WPO80
FR-D1000 22 / 37 KAF107 3-10 200 1000 2.2 WPO100
FR-D1200 37 / 45 KAF107/127 3-12 200 1200 2.2 WPO100
FR-D1500 45 / 55 KAF127 3-15 250 1500 3 WPO120
FR-D1800 55 / 75 KAF127/157 20 이하 300 1800 3 / 5.5 WPO155
FR-D2200 90 / 110 KAF167 ≤25 400 2200 5.5 / 7.5 WPO250

중요한:나열된 최대 속도는 참고 기계 등급이며 스테인리스강이나 기타 고강도 재료에 권장되는 작동 속도로 취급되어서는 안 됩니다. 최종 속도는 재료, 시작 크기, 축소 일정, 다이 설계, 윤활 및 필요한 표면 품질에 따라 설정됩니다.

생산에 영향을 미치는 구성 세부 사항

다이 전 사전 교정

인입 튜브 또는 와이어 정렬을 수정하기 위해 인발 다이 앞에 조정 가능한 크로스 롤러 직선화 섹션을 설치할 수 있습니다. 이는 들어오는 코일에 상당한 곡률이 있거나 일관된 다이 진입이 중요한 경우에 유용합니다.

강제 공기 드럼 냉각

고속 생산을 위해서는 인발 및 마찰로 인해 발생하는 열과 윤활 상태 및 금형 온도를 함께 고려해야 합니다. 공정에 추가 열 관리가 필요한 경우 강제 공기 냉각이 포함될 수 있습니다.

테이크업 및 코일 형성

테이크업 장치는 단순한 권선 장치가 아닙니다. 코일 직경, 권취 속도 및 제품 안내는 완성된 재료가 얼마나 촘촘하고 일관되게 배열되는지에 영향을 미칩니다. 따라서 테이크업 사양은 완성된 코일 중량 및 드로잉 후 사용되는 핸들링 장비와 일치해야 합니다.

다이 및 윤활 구성

다이 재료, 접근 형상 및 윤활은 공작물 재료 및 감소에 따라 선택됩니다. 구리, 알루미늄 및 스테인리스강은 동일한 툴링 또는 윤활 매개변수를 자동으로 사용해서는 안 됩니다.

일반적인 생산 애플리케이션

구리 및 알루미늄 튜브

공조, 냉동, 열 교환기, 전기 부품 및 기타 코일 공급 응용 분야용 튜브의 연속 드로잉에 사용됩니다. 이러한 재료는 감속 및 윤활 시스템이 적절하게 일치할 때 고속 생산에 적합합니다.

스테인레스 스틸 튜브

소구경 정밀 튜브, 계측기, 의료 부품 및 유체 제어 제품에 사용됩니다. 구리 및 알루미늄과 비교하여 스테인레스강은 일반적으로 더 낮은 인발 속도와 윤활, 다이 마모 및 감소에 대한 보다 긴밀한 제어가 필요합니다.

탄소강 및 합금 와이어

연속 코일 형식은 냉간압조 및 패스너 생산과 같은 후속 성형 작업에 직접 공급되는 와이어에 적합합니다. 필요한 드로잉 경로는 강철 등급, 시작 와이어 상태 및 최종 직경에 따라 다릅니다.

제조 및 공장 테스트

FangRong Inverted Coil Drawing Machine Factory

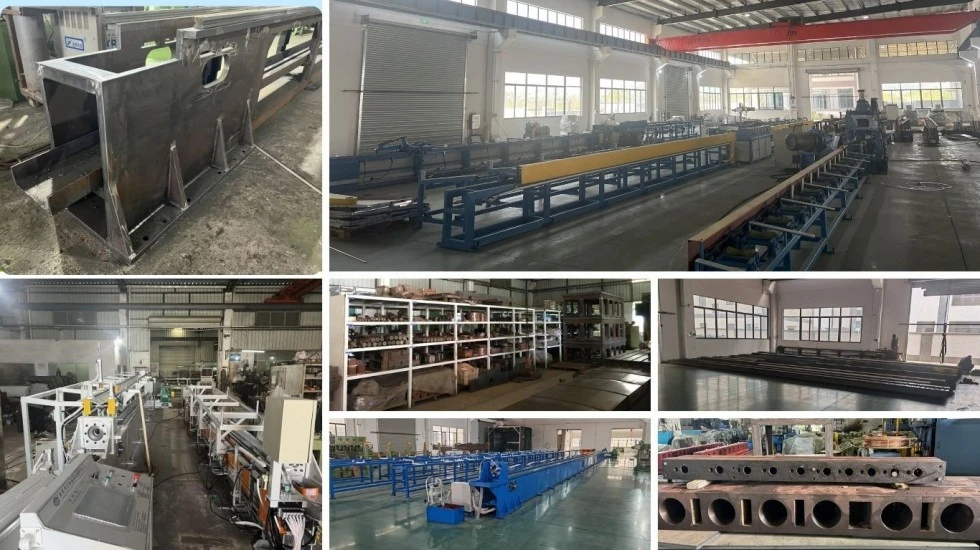
FangRong은 1998년부터 드로잉 장비를 제조해 왔으며 Dongguan과 Yangjiang에서 생산 시설을 운영하고 있습니다. 제조 범위에는 냉간 인발 기계, 교정 장비 및 관련 금속 성형 기계가 포함됩니다.

반전된 드로잉 라인의 경우 공장 검사는 드럼 런아웃, 드라이브 작동, 기어박스 상태, 전기 제어, 테이크업 이동, 안전 기능 및 완성된 코일의 품질 등 지속적인 작동에 직접적인 영향을 미치는 부품에 중점을 둡니다.

FangRong Drawing Machine Workshop

생산 과정

Inverted Coil Drawing Machine Production Process

공학:재료, 치수, 축소, 속도, 드럼 크기, 테이크업 요구 사항 및 자동화를 확인합니다.

가공:엔지니어링 도면에 따라 프레임, 드럼, 샤프트, 변속기 부품 및 기타 중요 구성 요소를 제조합니다.

집회:드로잉 드라이브, 드럼, 다이 박스, 교정 섹션, 테이크업 및 제어 시스템을 통합합니다.

제어 시운전:테스트 속도 조절, 길이 계산, 작동 논리, 안전 회로 및 선택적 자동 기능.

공장 테스트:합의된 테스트 조건 하에서 기계적 움직임, 전기적 작동, 드럼 런아웃, 코일 형성 및 기계 반응을 검사합니다.

품질, 인증 및 구성 요소 옵션

Inverted Coil Drawing Machine Certification

ISO 9001:2015:설계, 제조 및 관련 서비스 활동을 포괄하는 품질 관리 시스템입니다. 인증서 번호 UQ231211R1.

CE 문서:해당 시장에 공급되는 기계에 대한 안전 관련 설계 및 문서가 제공될 수 있습니다.

SGS 검사:고객의 검사 요구 사항에 따라 제3자 검사를 준비할 수 있습니다.

구성 요소 선택:예산, 현지 서비스 가용성 및 프로젝트 요구 사항에 따라 모터, 기어박스, 공압, 전기, PLC, HMI 및 인버터 브랜드를 지정할 수 있습니다.

포장 및 배송

Inverted Coil Drawing Machine Packaging

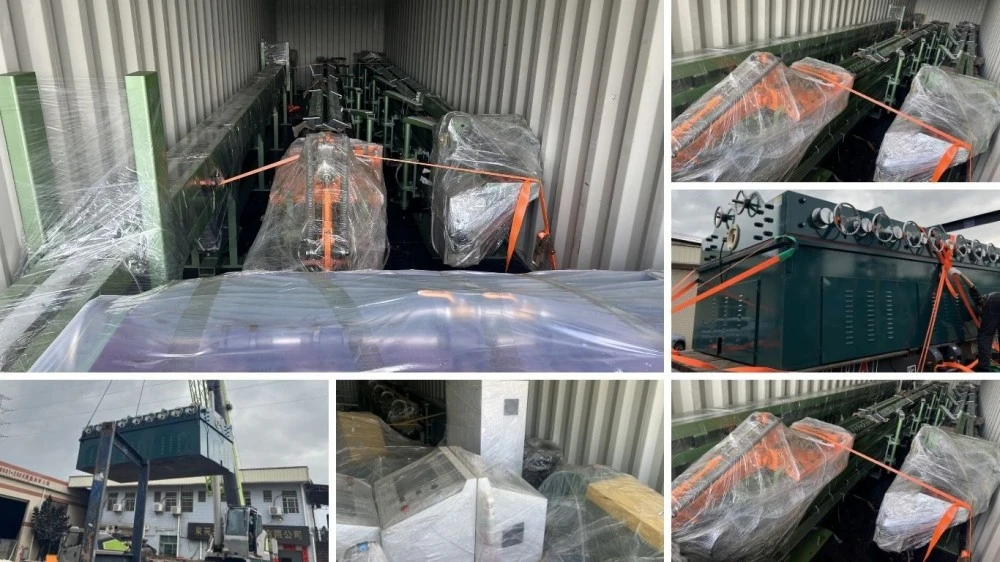
반전 코일 드로잉 머신은 적절한 기계적 보호, 습기 보호 및 부식 방지 기능을 갖춘 수출 선적을 위해 준비되었습니다. 대형 장비는 필요한 경우 운반 가능한 섹션으로 나누어지며, 엔지니어링 단계에서 포장 및 리프팅 배열을 고려합니다.

전형적인 리드타임은 입니다표준 소형 모델의 경우 30-60일그리고 대략대규모 또는 맞춤형 구성의 경우 60~90일. 최종 일정은 모델, 구성요소 선택, 툴링 및 자동화 범위에 따라 다릅니다.

자주 묻는 질문

FR-D 모델을 선택하려면 어떤 정보가 필요합니까?

재료 등급, 튜브 또는 와이어 유형, 시작 직경, 최종 직경, 튜브 벽 두께, 필요한 생산 속도, 목표 코일 중량 및 다운스트림 취급 방법을 제공합니다. 여러 제품이 동일한 시스템에서 실행되는 경우 전체 크기 범위를 제공하십시오.

드럼 직경은 어떻게 선택해야 합니까?

드럼은 제품 직경, 재료의 허용 굽힘 조건, 필요한 코일 직경 및 코일 중량에 따라 선택해야 합니다. 더 큰 드럼이 자동으로 더 좋아지는 것은 아닙니다. 이는 장비 크기와 비용을 증가시키며 제품 및 생산 요구 사항에 따라 정당화되어야 합니다.

기계가 구리와 같은 속도로 스테인레스강을 인발할 수 있나요?

아니요. 스테인리스강은 변형 저항이 더 높고 열 및 윤활 요구 사항이 다르기 때문에 일반적으로 상당히 낮은 인발 속도가 필요합니다. 실제 속도는 구리 정격 최대값이 아닌 재료 등급, 축소 및 다이 구성을 통해 설정되어야 합니다.

하나의 역코일 드로잉 기계로 여러 개의 튜브 또는 와이어 크기를 처리할 수 있습니까?

예, 크기가 선택한 모델의 사용 가능한 범위 내에 속하고 적합한 다이 및 공정 매개변수를 사용할 수 있는 경우 가능합니다. 광범위한 제품 범위의 경우 기계 선택 시 다이 교환 방법, 윤활 배열 및 속도 제어 범위를 고려해야 합니다.

테이크업 모터와 기어박스의 목적은 무엇입니까?

테이크업 시스템은 기본 인발 부하가 아닌 수신 코일을 제어합니다. 용량과 속도는 완제품, 코일 직경 및 필요한 권선 조건과 일치해야 합니다. 소형 테이크업 시스템은 주 드로잉 드라이브에 충분한 전력이 있는 경우에도 제한이 될 수 있습니다.

공장 승인 중에 무엇을 테스트해야 합니까?

완전한 생산 테스트를 위해 드로잉 속도, 치수 일관성, 드럼 작동, 테이크업 동기화, 코일 형성, 전기 및 안전 기능, 윤활 및 냉각 시스템을 확인하십시오. 가능하다면 고객의 실제 튜브나 와이어를 사용한 테스트는 무부하 기계 테스트만 수행하는 것보다 더 유용한 승인 기준을 제공합니다.

문의 보내기
연락처 정보
재료, 제품 사양, 생산 공정 및 장비 요구 사항에 대해 알려주십시오. FangRong은 귀하의 응용 분야에 적합한 냉간 인발 기계, 인발 다이, 교정 기계 및 맞춤형 솔루션에 대해 논의할 수 있습니다.
평가:
5.0
X
당사는 귀하에게 더 나은 탐색 경험을 제공하고, 사이트 트래픽을 분석하고, 콘텐츠를 개인화하기 위해 쿠키를 사용합니다. 이 사이트를 이용함으로써 귀하는 당사의 쿠키 사용에 동의하게 됩니다. 개인 정보 보호 정책
거부하다수용하다