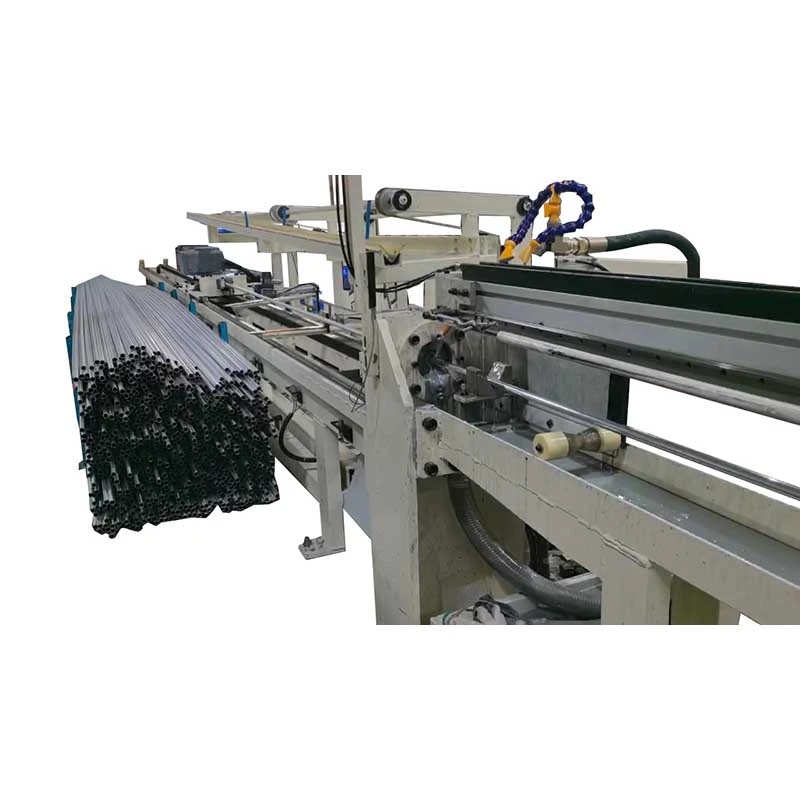
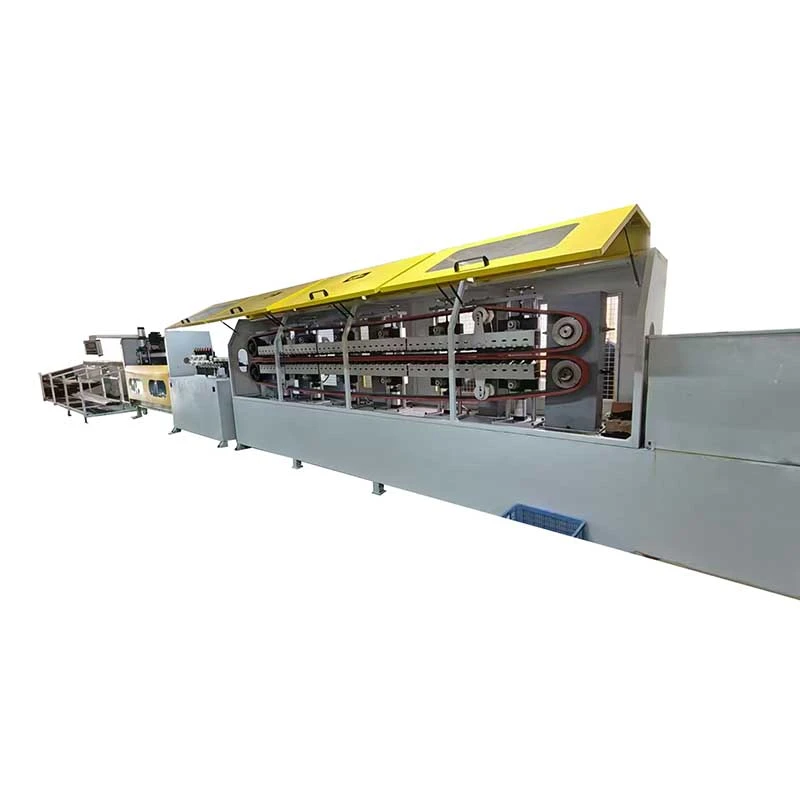
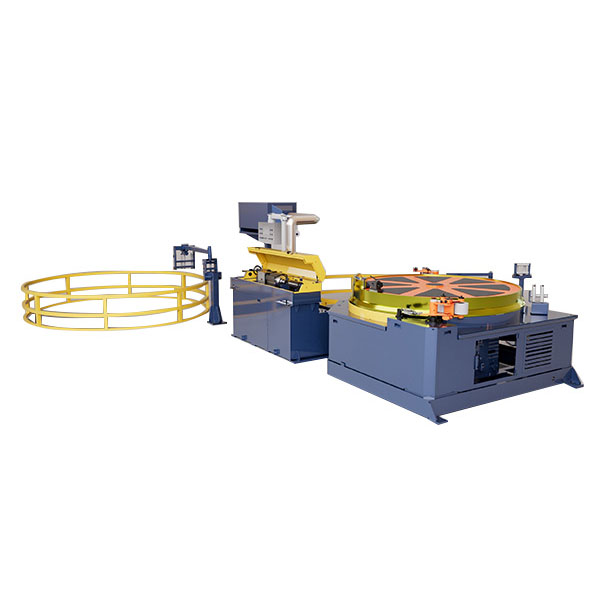
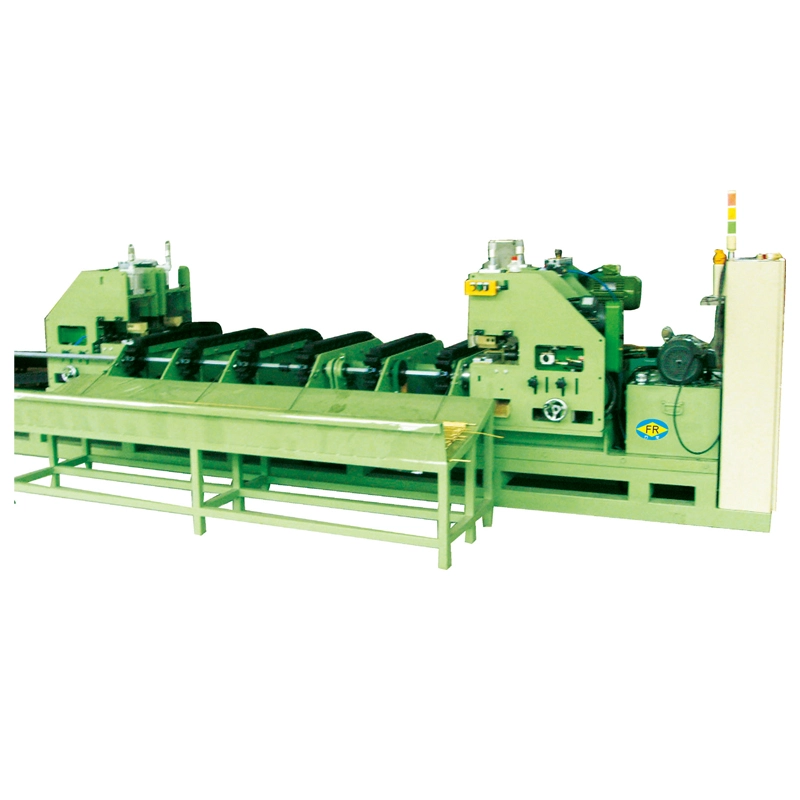
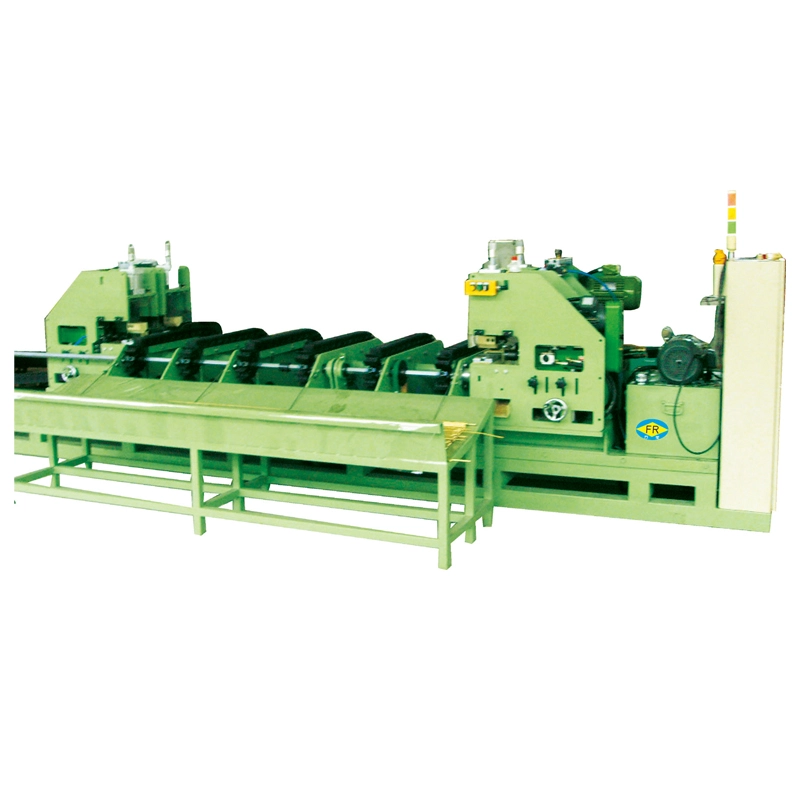
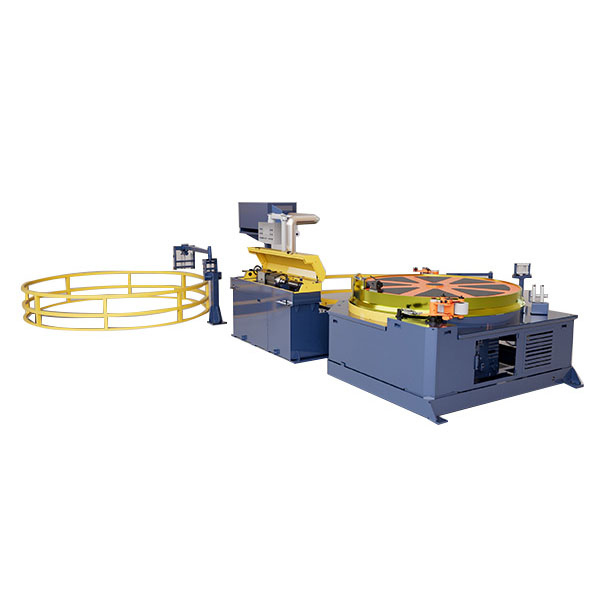
긴 길이의 튜브나 와이어를 인발하려면 인발 및 권선 과정에서 재료가 연속적으로 유지되어야 합니다. 고정 길이 바를 위한 기존의 드로우 벤치와 달리 코일 드로잉 기계는 당김, 안내, 장력 및 권취를 동시에 제어해야 합니다. 팡롱의코일 드로잉 머신캡스턴 직경은 수직 및 역전 구성으로 제공됩니다.250mm~2200mm그리고 그리기 속도는80~400m/분, 모델과 재질에 따라 다릅니다.
높은 드로잉 속도에서의 장력 제어
더 높은 라인 속도에서는 불안정한 장력으로 인해 코일이 느슨해지거나 텔레스코픽이 발생하거나 와인딩 피치가 고르지 않거나 재료 공급이 불규칙할 수 있습니다. 단순히 모터 속도를 높이는 것만으로는 이러한 문제가 해결되지 않습니다. FangRong은 다음을 사용합니다.댄서 암 및 프로그래밍 가능한 피치 제어감는 속도에 따라 재료 장력을 조정하여 테이크업 시스템이 드로잉 라인의 변화를 따라갈 수 있도록 합니다.
이는 연질 구리 및 알루미늄 제품에 특히 중요합니다. 과도한 권선 장력은 재료를 변형시키고 완성된 코일을 다음 생산 단계에서 풀기 어렵게 만들 수 있습니다.
드로잉과 와인딩이 일치해야 합니다.연속 코일 생산의 경우 테이크업 시스템은 실제 드로잉 속도와 재료 상태를 따라야 합니다. 와인딩 시스템을 너무 빠르게 실행하거나 과도한 장력을 가하면 완성된 코일에 영향을 미칠 수 있습니다.
반전 및 수직 코일 드로잉 머신
FangRong은 역 및 수직 코일 도면 구성을 모두 제공합니다. 반전 모델FR-D250~FR-D2200최대 25mm의 튜브 직경을 처리할 수 있습니다. 모델에 따라 테이크업 모터는 5.5~7.5kW이며 WPO 시리즈 감속기, 공압 재료 프레싱 및 5~10그룹의 크로스 롤러 사전 교정 장치가 포함되어 있습니다.
이 기계는 와인딩 섹션에 들어가기 전에 재료를 안내하고 제어해야 하는 연속 튜브 처리에 사용됩니다. 사전 교정 장치는 재료를 더욱 일관되게 감을 수 있도록 준비하는 데 도움이 됩니다.
다음을 포함한 수직형 모델FR-250~FR-1800범위에서는 WPO 웜 기어 또는 경화 기어 감속기를 사용하고 최대 드로잉 속도에 도달할 수 있습니다.200m/분. 레이아웃은 들어오는 재료, 튜브 또는 와이어 직경, 필요한 코일 치수, 사용 가능한 설치 공간 및 다운스트림 처리 요구 사항에 따라 달라집니다.
반전형FR-D250~FR-D2200 튜브 직경 최대 25mm 5.5~7.5kW 테이크업 모터
수직형FR-250~FR-1800 최대 드로잉 속도 200m/분 WPO 또는 강화 기어 감속기
교정 전크로스 롤러 유닛 5~10개 그룹 일부 모델에서 사용 가능 제어된 코일 공급용
캡스턴 직경 및 기계 선택
캡스턴의 직경은 재료가 드로잉 및 권선 시스템을 통과할 때 재료가 구부러지는 방식에 영향을 주기 때문에 코일 드로잉 기계의 중요한 부분입니다. FangRong 구성 범위는 다음과 같습니다.250mm~2200mm, 모터 전력은 대략5.5/7.5kW ~ 90/110kW.
캡스턴 직경Φ250~2200mm
그리기 속도80~400m/분
모터 파워대략. 5.5/7.5~90/110kW
더 큰 캡스턴이 항상 올바른 선택은 아닙니다. 얇거나 단단한 재료의 경우 필요한 굽힘 반경, 표면 상태 및 완성된 코일 크기가 최대 라인 속도보다 더 중요할 수 있습니다. 선택은 다음 사항을 고려해야 합니다.재료 등급, 시작 직경, 패스당 감소율, 완성된 코일 직경 및 필요한 드로잉 속도.
선택항목
영향을 미치는 것
중요한 이유
재료 등급
인발하중 및 굽힘 거동
연질 구리와 알루미늄에는 세심한 장력 제어가 필요합니다.
시작 직경
인발력과 기계능력
기계의 필요한 작업 범위를 결정합니다.
패스 당 감소
도면부하 및 생산주기
모터 및 도면 시스템 요구 사항에 영향을 미칩니다.
완성된 코일 직경
권선 배열 및 캡스턴 선택
다운스트림 처리 및 보관을 일치시켜야 함
필요한 회선 속도
드로잉 및 테이크업 속도
속도가 높을수록 안정적인 장력 및 와인딩 제어가 필요합니다.
연속 튜브 및 와이어 응용 분야
코일 드로잉은 개별 절단 조각이 아닌 연속적인 길이로 공급 및 사용되는 제품에 적합합니다. 일반적인 응용 분야는 다음과 같습니다.공조용 동관 코일, 케이블 생산용 알루미늄 와이어, 스프링 제조용 강선.
이 기계는 인발된 재료가 와인딩 또는 저장 공정으로 직접 들어가야 하는 경우에도 적합합니다. 완성된 코일의 직경, 권선 방향 또는 포장 형식이 다른 경우되감기 기계그림 기계 후에 설치할 수 있습니다.
연속 제품의 경우 기계 선택 시 다운스트림 처리를 고려해야 합니다.드로잉 기계는 모든 권선 또는 포장 요구 사항을 자체적으로 처리할 필요가 없습니다. 최종 코일 사양이 드로잉 머신의 표준 테이크업 형식과 다른 경우 별도의 되감기 장치를 사용할 수 있습니다.
사전 교정 및 코일 권선
권선 전 재료의 상태는 완성된 코일에 직접적인 영향을 미칩니다. 사전 교정, 재료 프레싱, 와인딩 피치 및 장력은 모두 제품에 따라 조정되어야 합니다. FangRong은 재료가 테이크업 섹션에 들어갈 때 안정성을 유지할 수 있도록 기계 유형 및 용도에 따라 이러한 기능을 구성합니다.
튜브 용도의 경우 크로스 롤러 사전 교정 장치는 재료가 와인딩 섹션에 도달하기 전에 재료를 제어하는 데 도움이 됩니다. 공압 프레싱은 연속 작동 중에 재료가 적절하게 결합되도록 선택된 구성에 사용됩니다.
연속 생산을 위해서는 실제 드로잉 하중, 재료 장력 및 필요한 코일 형상을 중심으로 기계를 선택해야 합니다. 최대 드로잉 속도는 사양의 일부일 뿐입니다. 재료 특성, 감소율, 캡스턴 직경 및 다음 공정의 요구 사항도 고려해야 합니다.
그만큼반전 코일 드로잉 머신결합하다연속 드로잉 및 코일 링구리, 알루미늄, 스테인리스강, 탄소강 튜브 또는 와이어용. 최대 그리기 속도400m/분및 튜브 직경3~25mm, 절단, 취급 및 중간 보관을 줄입니다. 코일 드럼의 범위는 다음과 같습니다.250~2200mm. 주파수 제어 속도 조절로 안정적인 드로잉 장력과 표면 품질을 유지합니다. 적합HVAC, 냉동, 전기, 자동차 및 의료용 배관생산.


 Whatsapp