제품
제품

당사는 교정, 냉간 인발, 포인팅, 모따기, 절단, 스레드 롤링 기계 및 인발 다이를 포함하여 다양한 산업 분야의 튜브, 바 및 와이어 재료에 맞춰진 광범위한 정밀 금속 가공 장비를 제공합니다.

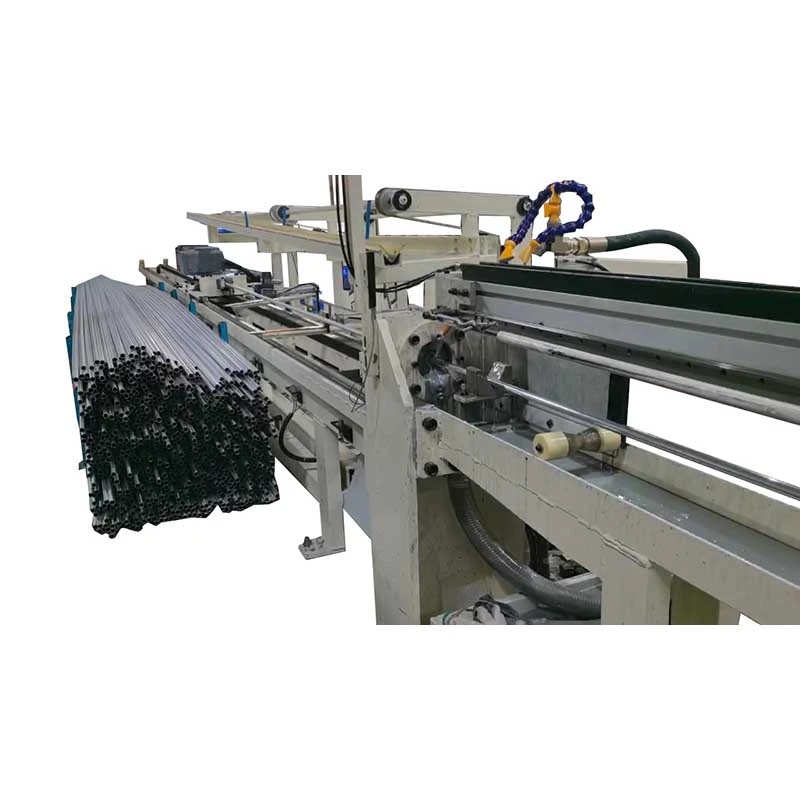
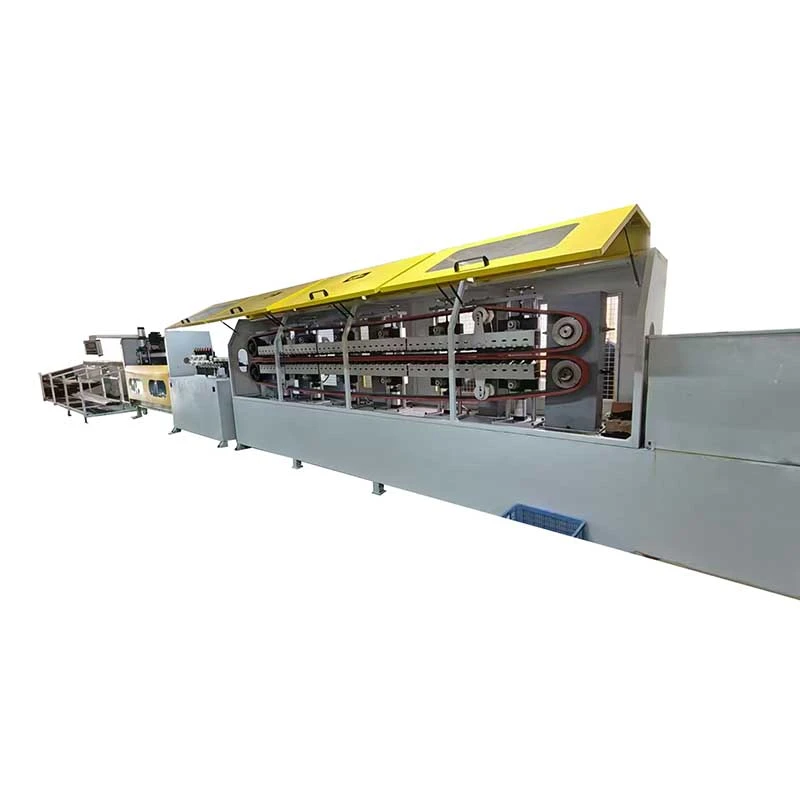
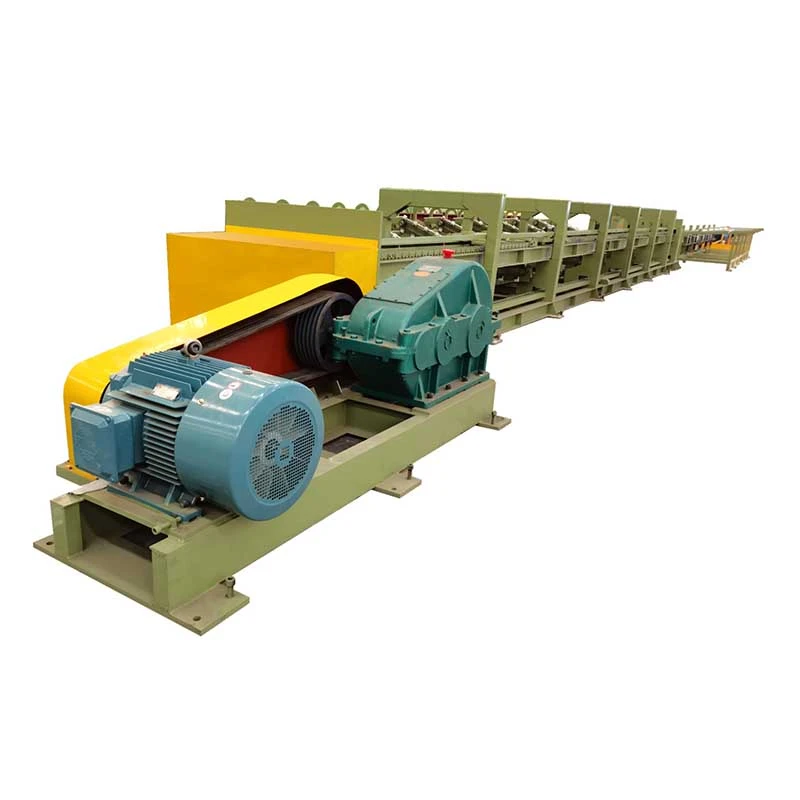
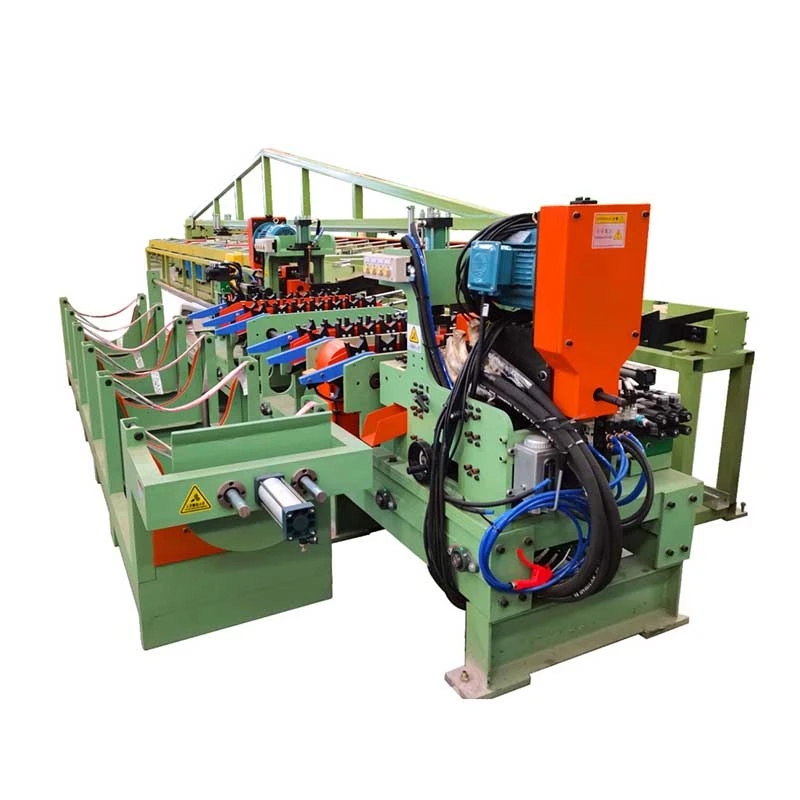
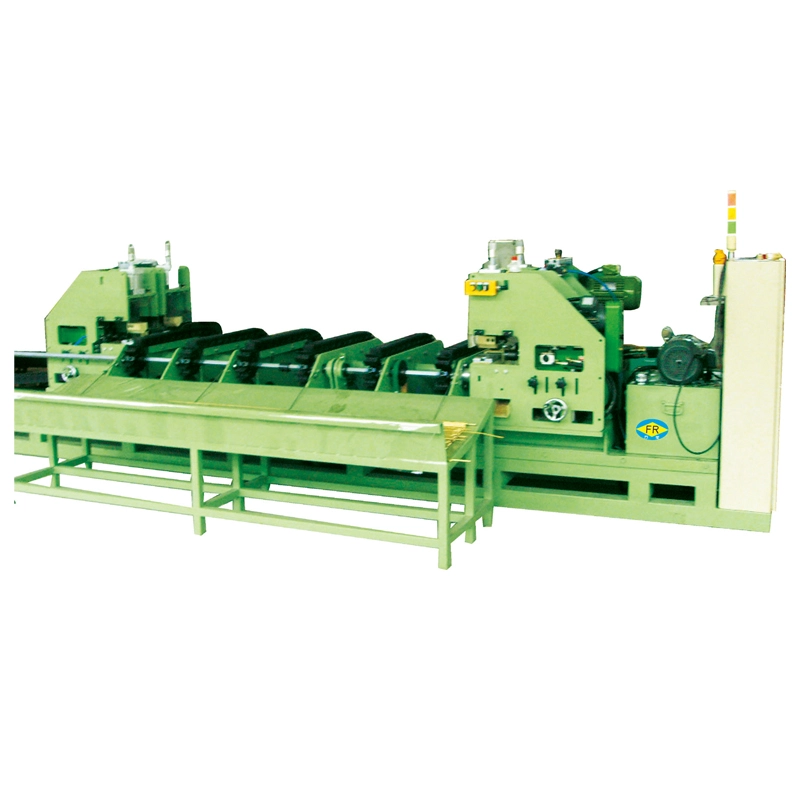
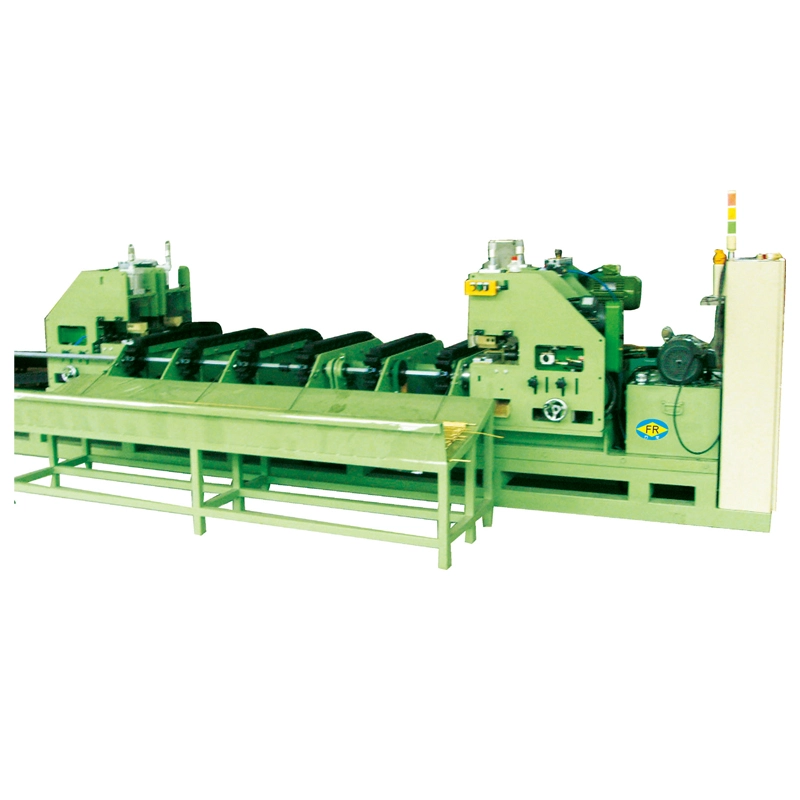
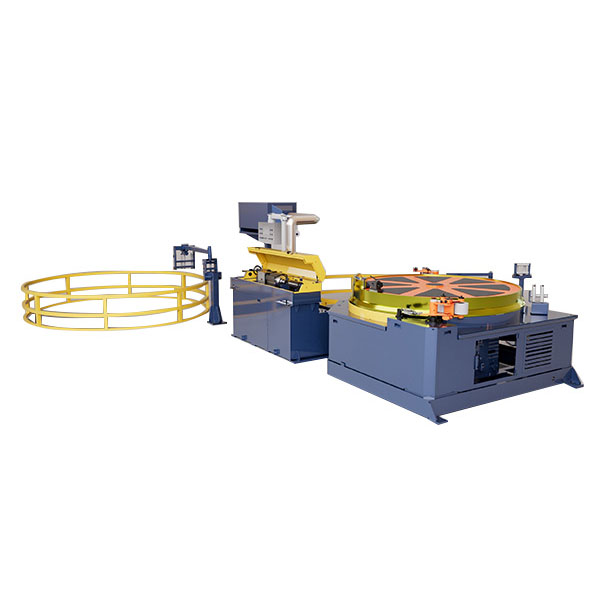
자동 포인팅 드로잉 직선화 절단 및 모따기 라인
  • 자동 포인팅 드로잉 직선화 절단 및 모따기 라인자동 포인팅 드로잉 직선화 절단 및 모따기 라인
  • 자동 포인팅 드로잉 직선화 절단 및 모따기 라인자동 포인팅 드로잉 직선화 절단 및 모따기 라인

자동 포인팅 드로잉 직선화 절단 및 모따기 라인

그만큼자동 포인팅 드로잉 직선화 절단 및 모따기 라인포인팅, 냉간 드로잉, 직선화, 절단 및 모따기를 하나의 자동화된 프로세스로 통합합니다. 유압 푸시 헤드 힘으로10~300톤및 드로잉 용량5~200톤, 단단한 둥근 막대를 처리합니다.Ø13~100mm. 자동 전송은 노동력, 손상 처리 및 폐기물 처리를 줄이는 동시에 중앙 집중식 PLC 제어는 일관된 생산 및 추적성을 지원합니다. 적합탄소강, 합금강, 스테인리스강, 구리 및 알루미늄 바패스너, 자동차 샤프트, 베어링 롤러 및 정밀 부품에 사용됩니다.

평가: 5.0
(평가 횟수: 1)

그만큼자동 포인팅 드로잉 직선화 절단 및 모따기 라인최소한의 수동 조작으로 원형 바를 인발, 직선화, 길이에 맞게 절단 및 모따기 마감된 바로 변환해야 하는 제조업체를 위한 완전한 바 마감 시스템입니다. 그것은 결합한다포인팅, 냉간 인발, 교정, 고정 길이 절단 및 끝 모따기5개의 독립적인 기계 사이에서 바를 이동하는 대신 하나의 생산 라인에서

이 구성은 표면 품질, 반복 가능한 치수 및 생산 추적성이 중요한 경우에 특히 유용합니다. 별도의 기계 간에 긴 막대를 수동으로 이동하면 긁힘, 찌그러짐, 방향 오류 및 일관되지 않은 설정이 발생할 수 있습니다. 통합 운송 시스템은 원재료부터 완제품까지 통제된 공정 경로를 유지합니다.

FangRong은 FR 시리즈 푸시-드로우 냉간 인발 기계를 중심으로 라인을 구축합니다.5~200톤및 유압 푸시 헤드 용량10~300톤. 표준 구성은 다음과 같은 견고한 원형 막대를 포함합니다.Ø13~Ø100mm. 재질 및 감속비에 따라 탄소강, 합금강, 스테인레스강, 구리, 알루미늄 및 일부 특수 합금에 맞게 라인을 구성할 수 있습니다.

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Automatic Bar Pointing Drawing Straightening Cutting Chamfering Machine

통합 라인이 의미가 있는 경우

5개 스테이션 라인이 5개의 개별 기계보다 자동으로 더 나은 것은 아닙니다. 동일한 바가 중간 또는 높은 생산량에서 여러 마무리 작업을 반복적으로 거쳐야 할 때 가장 큰 이점이 나타납니다.

예를 들어,냉간압조용 드로운바를 생산하는 화스너 제조업체재료가 표제 공정에 들어가기 전에 일관된 직경, 직진도 및 절단 길이가 필요할 수 있습니다. 이러한 상황에서 드로잉, 교정 및 절단을 결합하면 반복적인 로드 및 언로드가 줄어들고 생산 기준이 일관되게 유지됩니다.

관련되지 않은 여러 크기의 바를 소규모 배치로 처리하는 작업장의 경우 별도의 기계를 사용하면 더 많은 유연성을 제공할 수 있습니다. 일체형 라인은 다음과 같은 경우 더욱 매력적이 됩니다.바 직경, 재료 등급 및 마감 길이가 자주 반복됩니다.수동 전송 비용도 상당해집니다.

선이 막대를 처리하는 방법

1. 포인팅:바 헤드는 테이퍼형 프로파일로 축소되어 드로잉 다이에 들어갈 수 있습니다. 필요한 포인팅 방법은 시작 직경, 재료 강도 및 도면 축소에 따라 다릅니다. 포인팅은 앞쪽 끝이 다이에 안정적으로 들어가야 하는 단단하거나 직경이 큰 바의 경우 특히 중요합니다.

고객 신청:후속 냉간 인발을 위해 합금강 바를 가공할 때 일관된 헤드 형상은 다이 진입 실패를 방지하고 작업자가 인발하기 전에 바를 반복적으로 수정해야 할 필요성을 줄여줍니다.

2. 푸시-드로 냉간 인발:유압 푸시 헤드는 초기 진입 단계에서 다이를 통해 바를 보조합니다. 충분한 재료가 다이를 통과하면 드로잉 캐리지가 감소된 끝을 고정하고 드로잉 스트로크를 완료합니다. 이 배열은 초기 다이 진입 저항이 상당한 더 큰 바 또는 고강도 재료에 유용합니다.

중요한 매개변수:도면 톤수는 철근 직경만으로 선택해서는 안 됩니다. 재료 강도, 패스당 감소율, 다이 형상, 윤활 및 대상 직경 모두 필요한 인발력에 영향을 미칩니다. 실제 힘 요구 사항이 훨씬 낮다면 더 큰 기계가 반드시 더 나은 선택은 아닙니다.

3. 인라인 교정:드로잉 후 바는 교정 섹션으로 직접 전달됩니다. 직경, 재료 및 필요한 직진도에 따라 다중 롤 또는 2롤 구성을 선택할 수 있습니다. 일반적으로 지정되는 대상은0.3mm/m 이하, 재료, 입고 상태 및 최종 공정 요구 사항에 따라 달라질 수 있습니다.

고객 신청:선형 운동 샤프트 및 정밀 부품 스톡의 경우 단순히 목표 직경을 달성하는 것보다 직진성이 더 중요합니다. 제어된 인라인 교정 공정은 가공 전에 필요한 2차 수정량을 줄일 수 있습니다.

4. 고정 길이 절단:PLC는 프로그래밍된 마무리 길이에 따라 절단 위치를 제어합니다. 재료, 직경, 필요한 최종 조건 및 생산 속도에 따라 톱 또는 전단 절단을 선택할 수 있습니다.

중요한 매개변수:바가 CNC 가공이나 냉간 헤딩에 직접 공급되는 경우 절단 공차 및 최종 조건이 다운스트림 설정에 영향을 미칠 수 있습니다. 거친 소재 준비의 경우 절단 공차가 매우 엄격하면 실질적인 생산 이점을 제공하지 못한 채 비용이 추가될 수 있습니다.

5. 모따기 종료:완성된 바 끝은 모따기 처리되어 날카로운 모서리를 제거하고 재료의 취급, 조립 또는 후속 가공을 준비합니다. 고객의 도면에 따라 내부, 외부 또는 복합면취를 구성할 수 있습니다.

고객 신청:샤프트 및 패스너 생산에서 제어된 모따기는 부품 공급을 개선하고 조립 또는 후속 가공 중 버 관련 문제의 위험을 줄일 수 있습니다.

완전한 자재 흐름:생바 → 자동 로딩 → 포인팅 → 드로잉 → 교정 → 고정 길이 절단 → 모따기 → 자동 적재.

이 라인이 생산에서 해결하는 것

수동 전송이 너무 많음:5개의 작업이 분리되면 막대를 반복적으로 언로드, 정렬 및 다시 로드해야 합니다. 자동 전송은 스테이션 간 핸들링을 줄여주며 긴 바 또는 쉽게 긁히는 마감 표면에 특히 유용합니다.

불안정한 하류 직진도:드로잉만으로는 가공이나 조립 공정에 필요한 최종 직진도가 보장되지 않습니다. 인라인 스트레이트너는 드로잉 직후 전용 교정 단계를 제공합니다.

일관되지 않은 마감 길이:수동으로 측정하고 절단하면 배치 간에 차이가 발생할 수 있습니다. PLC로 제어되는 길이 위치 지정은 작업자에게 반복 가능한 생산 기준을 제공합니다.

별도의 생산 기록:독립된 기계를 사용하면 서로 다른 생산 주문이나 운영자 간에 자재를 전송할 수 있습니다. 중앙 집중식 제어를 통해 드로잉, 직선화, 절단 및 모따기 매개변수를 하나의 생산 레시피로 관리할 수 있습니다.

높은 노동력 투입:통합 라인은 모든 스테이션에 전담 작업자가 필요하지 않고 한 명의 작업자가 생산 주기를 감독할 수 있도록 설계되었습니다. 실제 인력 배치는 적재, 포장 및 공장 자동화 요구 사항에 따라 달라집니다.

주요 기능 및 엔지니어링 고려 사항

통합 5단계 생산:포인팅, 드로잉, 직선화, 절단 및 모따기가 하나의 프로세스 경로로 연결됩니다. 이는 동일한 시퀀스가 ​​지속적으로 사용되는 반복 생산에 가장 유용합니다.

푸시-드로 구성:유압 푸시 헤드는 메인 드로잉 캐리지가 인계되기 전에 초기 다이 진입 저항을 극복하는 데 도움이 됩니다. 이는 바 직경, 재료 강도 또는 인발 감소가 증가함에 따라 더욱 중요해집니다.

Ø13~Ø100mm 바 범위:사용 가능한 FR 모델은 다양한 직경 범위를 포괄합니다. 모델 선택은 단순히 사용 가능한 가장 큰 직경 범위를 선택하는 것이 아니라 실제 시작 직경과 인발력을 기준으로 해야 합니다.

인라인 교정:스트레이트너는 바 직경, 재료 항복강도, 인발 조건 및 요구되는 직진도에 따라 선택됩니다. 일반적인 스톡 준비의 경우 극단적인 직진성 사양이 필요하지 않을 수 있습니다. 샤프트 및 정밀 부품의 경우 가공 공차 및 불량률에 직접적인 영향을 미칠 수 있습니다.

자동 절단:PLC 제어 길이 설정으로 반복적인 수동 측정이 줄어듭니다. 톱 및 전단 솔루션은 바 재질, 직경, 생산 속도 및 필요한 절단 품질에 따라 평가할 수 있습니다.

자동 모따기:모따기 치수는 다운스트림 가공 또는 조립 요구 사항에 따라 지정할 수 있습니다. 모따기 장치는 독립적인 액세서리로 취급되지 않고 절단 스테이션과 함께 크기를 조정해야 합니다.

중앙 집중식 PLC 및 HMI:제어 시스템은 스테이션 타이밍, 전송, 그리기 주기, 절단 길이 및 안전 인터록을 조정합니다. 레시피 기반 작업은 동일한 공장에서 여러 표준 바 사양을 처리할 때 유용합니다.

기술 사양

다음 FR 시리즈 사양은 코어 드로잉 스테이션을 나타냅니다. 포인팅, 직선화, 절단, 모따기 및 전송 시스템은 완제품 요구 사항에 따라 설계되었습니다.

모형/모수 FR-5T FR-10T FR-20T FR-30T FR-40T FR-50T FR-60T FR-80T FR-100T FR-120T FR-150T FR-200T
유압식 푸시 헤드 톤수(톤) 10 20 40 50 60 80 100 120 150 200 250 300
실린더 직경×행정(mm) Φ63×200 Φ80×200 Φ100×200 Φ125×200 Φ150×300 Φ160×700 Φ180×300 200×300 Φ220×300 Φ250×300 Φ280×300 Φ300×300
오일 펌프 출력(kW) 5.5 11 22 30 37 45 55 75 96 110 132 160
바 재질 범위(mm) 13~20 15~30 15~50 20~50 25~55 30~60 30~65 35~70 35~75 40~80 45~90 50~100
주 모터 전력(kW) 22 37 55 75 90 110 132 166 200 225 300 400

중요한:유압 푸시 헤드 톤수는 인출 용량과 동일하지 않습니다. 실제 재료에 대해 계산된 인발력, 시작 직경, 마무리 직경, 감속비 및 윤활 조건에서 최종 모델을 선택해야 합니다.

표준 도면 길이는 대략10m; 더 길거나 특별한 스트로크 구성을 설계할 수 있습니다. 이 표의 모든 모델은 견고한 원형 막대용입니다.

올바른 구성을 선택하는 방법

작은 직경의 탄소강 바용:축소 및 재료 강도로 인해 인발력이 상대적으로 낮아지는 경우 일반적으로 더 작은 FR 모델이 충분합니다. 유압 시스템의 크기가 커지면 제품 품질이 반드시 향상되지 않으면서 투자 및 전력 요구 사항이 늘어납니다.

스테인레스강의 경우:인발력과 가공경화가 더욱 중요해집니다. 금형 재료, 윤활 방법, 패스당 감소율 및 드로잉 속도는 기계 톤수와 함께 평가되어야 합니다.

대형 합금강 바의 경우:초기 다이 진입에는 상당한 힘이 필요할 수 있으므로 유압식 푸시 용량과 구조적 강성이 매우 중요합니다. 모델 선택은 직경보다는 엔지니어링 힘 계산을 기반으로 해야 합니다.

정밀 샤프트의 경우:드로잉 기계는 공차 체인의 한 부분일 뿐입니다. 교정 능력, 절단 길이 공차, 모따기 치수 및 재료 상태를 모두 주문 전에 지정해야 합니다.

대량 생산의 경우:단순히 드로잉 속도를 높이는 것보다 자동 로딩, 전송 및 스태킹이 더 중요해졌습니다. 실제 생산 목표는 이송 및 절단 시간을 포함하여 시간당 완성된 철근으로 평가되어야 합니다.

응용

패스너 및 냉간 헤딩 스톡

자동 포인팅 드로잉 직선화 절단 및 모따기 라인은 직경 일관성, 직진성 및 제어된 절단 길이가 하류 성형 공정에 영향을 미치는 볼트, 스터드, 핀 및 기타 냉간 압조 부품에 대한 인발 바를 준비할 수 있습니다.

일반적인 생산 시나리오:반복적인 탄소강 또는 합금강 등급을 운영하는 패스너 생산업체는 자동 포인팅 및 드로잉에 이어 인라인 교정 및 절단을 사용하여 바가 냉간 압도 준비에 들어가기 전에 반복적인 처리를 줄일 수 있습니다.

자동차 샤프트 및 파워트레인 부품

적용 분야에는 샤프트 스톡, 스티어링 부품, 피스톤 로드, 밸브 관련 부품 및 기타 정밀 바 제품이 포함됩니다.

일반적인 생산 시나리오:CNC 가공 라인을 공급하는 샤프트 제조업체의 경우 자동 절단 길이 제어를 통해 가공 전 수동 측정을 줄일 수 있으며 교정은 보다 일관된 가공 공차를 유지하는 데 도움이 됩니다.

베어링 및 선형 모션 부품

베어링 롤러, 가이드 샤프트 및 이와 유사한 제품의 경우, 단순히 최대 인발 속도를 달성하는 것보다 직진성과 치수 일관성이 더 중요한 경우가 많습니다.

일반적인 생산 시나리오:베어링 부품 생산업체는 반복 가능한 직경과 최종 길이 사양을 중심으로 라인을 구성할 수 있으므로 작업 간에 기계를 분리하기 위해 바를 이동하지 않고도 인발, 교정 및 절단 작업을 수행할 수 있습니다.

항공우주 및 특수 합금

티타늄, 니켈 기반 및 기타 특수 합금은 인발력, 가공 경화, 툴링, 윤활 및 표면 보호에 세심한 주의가 필요합니다. 이러한 응용 분야는 기계를 선택하기 전에 실제 재료 등급과 감소 일정을 사용하여 평가해야 합니다.

일반적인 생산 시나리오:고가의 합금 바가 여러 마감 단계를 통해 표면 무결성을 유지해야 하는 경우 자동 전송을 통해 불필요한 접촉 지점을 줄이고 공정 매개변수를 동일한 생산 주문에 계속 묶을 수 있습니다.

공구 및 다이강

고속 강철 및 공구강 바에는 높은 인장력과 세심한 변형 제어가 필요할 수 있습니다. 통합 절단 및 모따기 스테이션은 완성된 블랭크를 가공 작업에 직접 공급할 때 유용합니다.

일반적인 생산 시나리오:반복되는 블랭크 길이를 생성하는 공구강 가공업체는 필요한 모따기가 라인에 통합될 때 별도의 절단 후 디버링 작업을 제거할 수 있습니다.

구리 및 알루미늄 바

구리와 알루미늄은 강철과 변형 및 표면 요구 사항이 다릅니다. 따라서 다이 형상, 윤활 및 교정 압력은 강철 막대 설정에서 복사하기보다는 특정 합금에 대해 구성되어야 합니다.

일반적인 생산 시나리오:커넥터 또는 전도성 스톡의 경우 지정된 직경과 표면 상태를 유지하는 것이 최대 인발력보다 더 중요할 수 있으므로 치수 제어 및 부드러운 전달을 중심으로 라인을 구성할 수 있습니다.

공장 엔지니어링 및 품질 관리

FangRong Automatic Hydraulic Cold Drawing Machine Workshop

동관팡롱야금설비유한회사동관에 주요 제조 기지를 운영하고 있으며,양장팡롱기계유한회사추가 생산 능력을 제공합니다. 냉간 인발, 교정 및 관련 금속 성형 장비를 제조하는 시설입니다.

제조 전 엔지니어링

생산 전 자동 포인팅 드로잉 교정 절단 및 모따기 라인은 고객의 요구 사항에 따라 결정됩니다.재료 등급, 시작 직경, 마감 직경, 마감 길이, 감소율, 직진도 요구 사항, 절단 공차, 모따기 형상 및 목표 출력. 이 정보는 기계 톤수, 다이 배열, 교정기 유형 및 자동화 레이아웃을 결정합니다.

Automatic Hydraulic Cold Drawing Machine Manufacturing Process

제조 및 검사:전체 라인이 통합되기 전에 유압 구성품, 실린더 조립품, 구조 부품, 다이 홀더, 교정 롤 및 이송 메커니즘을 가공하고 조립합니다. 유압 회로는 압력 테스트를 거쳤으며 기계적 정렬 및 전기 기능은 배송 전에 점검됩니다.

공장 승인 테스트:가능한 경우 고객이 제공한 바 샘플을 사용하여 전체 라인을 테스트할 수 있습니다. 실제 승인 포인트에는 단순히 기계가 부하 없이 작동할 수 있는지 여부가 아니라 드로잉 성능, 전달 신뢰성, 직진도, 마감 길이, 모따기 치수, 안전 인터록 및 자동 사이클 안정성이 포함되어야 합니다.

인증 및 적용 표준

FangRong Cold Drawing Machine Certifications

ISO 9001:2015:회사의 설계, 제조 및 서비스 프로세스를 포괄하는 품질 관리 시스템입니다. 인증서 번호 UQ231211R1.

CE:해당 유럽 기계 요구 사항에 맞게 표준 FR 장비가 제공됩니다. EU 프로젝트의 경우, 최종 기계 구성과 적합성 선언이 해당 법률 및 제공된 장비에 대한 조화 표준과 비교하여 확인되어야 합니다.

기계 안전:비상 정지, 보호, 인터록 등의 안전 기능은 최종 기계 구성에 따라 통합됩니다. 적용 가능한 정확한 EN/ISO 안전 표준은 기계와 함께 제공된 기술 문서에서 확인되어야 합니다.

SGS 검사:구매 계약이나 프로젝트 사양에 따라 필요한 경우 제3자 검사를 주선할 수 있습니다.

특허:FangRong은 금속 성형 장비에 사용되는 구성 요소와 메커니즘을 다루는 발명 및 실용 신안 특허를 보유하고 있다고 말합니다.

주문, MOQ, 가격 및 배송

MOQ: 1개의 완전한 생산 라인.자동 포인팅 드로잉 직선화 절단 및 모따기 라인은 고객의 바 사양에 따라 설계 및 제작되므로 전체 프로젝트에 한 세트로 충분합니다.

수량 기반 견적:프로젝트 구매의 경우 견적은 다음과 같이 구성될 수 있습니다.1세트, 2~3세트, 4세트 이상. 구성, 툴링 및 자동화 수준에 따라 장비 비용이 실질적으로 변경될 수 있으므로 각 수량 계층의 실제 단가는 상업 견적에서 확인되어야 합니다.

FOB 기간: FOB 심천항, 중국해당되는 경우 수출 견적에 사용될 수 있습니다. 최종 항구, 포장 사양, 내륙 운송 및 수출 비용은 견적 송장 및 판매 계약서에 명시적으로 명시되어야 합니다.

표준 주문 리드타임:약60~90일FR-5T ~ FR-60T와 같은 표준 구성의 경우 최종 기술 확인 및 생산 일정에 따라 달라질 수 있습니다.

견고한 표준 주문:약90~150일FR-80T 이상 구성의 경우 기계 크기, 자동화 및 테스트 요구 사항에 따라 다릅니다.

긴급 주문:주문 확인 전에 빠른 생산 일정을 요청할 수 있습니다. 그만큼신속한 리드타임은 프로젝트마다 다릅니다.부품 가용성, 공장 용량 및 필수 FAT 일정을 확인한 후 확인해야 합니다. 긴급 주문은 해당 품목이 확인되기 전에 예상 배송 날짜로 견적을 제시해서는 안 됩니다.

패키지 및 배송

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Packaging and Shipping

이 라인은 운송 치수에 따라 구분된 장비를 포장하여 수출 선적을 준비합니다. 기계 구성 및 배송 경로에 따라 필요한 경우 목재 케이스, 습기 보호 및 부식 방지가 사용됩니다. 라인 레이아웃이 확정된 후 최종 포장 치수 및 컨테이너 적재 계획이 확정됩니다.

자주 묻는 질문

Q1: 선은 실제로 가리키기, 그리기, 곧게 펴기, 자르기 및 모따기 작업을 자동으로 수행합니까?

예. 표준 개념은 자동 전송 및 중앙 집중식 PLC 제어를 통해 5가지 작업을 모두 연결합니다. 그러나 원재료 바 적재, 완성된 번들 제거 및 자재 보충에는 선택한 적재 및 적재 시스템에 따라 여전히 작업자의 개입이 필요할 수 있습니다.

Q2: 도면 톤수를 어떻게 선택해야 합니까?

바 직경만으로 기계를 선택하지 마십시오. 필요한 인발력은 재료 등급, 시작 직경, 마감 직경, 패스당 감소율, 다이 각도, 윤활 및 인발 속도에 따라 달라집니다. FR 모델을 선택하기 전에 힘 계산을 위해 FangRong에 이러한 매개변수를 제공합니다.

Q3: 기계가 유압 푸시 헤드를 사용하는 경우 포인팅 스테이션이 필요합니까?

푸시 헤드와 포인팅 스테이션은 서로 다른 기능을 수행합니다. 푸시 헤드는 다이 진입을 돕기 위해 축 방향 힘을 제공하는 반면, 포인팅은 바 끝을 다이에 진입할 수 있는 형상으로 줄입니다. 특정 포인팅 방법의 필요성은 시작 바 직경, 재료 및 다이 구성에 따라 다릅니다. 따라서 포인팅 스크랩은 푸시-드로우 작업으로 제거된다고 가정하기보다는 별도로 평가해야 합니다.

Q4: 라인은 어느 정도의 직진성을 얻을 수 있나요?

인라인 교정기에 대해 명시된 표준 목표는 다음과 같습니다.0.3mm/m 이하. 실제로 달성 가능한 직진도는 바 재질, 직경, 유입 조건, 인발 조건 및 교정기 구성에 따라 달라집니다. 중요한 샤프트 또는 정밀 용도의 경우 생산 전에 승인 방법과 측정 길이를 합의해야 합니다.

Q5: 라인에서 스테인리스강이나 고강도 합금강을 가공할 수 있나요?

예, 엔지니어링 확인에 따라 달라질 수 있습니다. 이러한 재료는 일반적으로 더 큰 인발력을 필요로 하며 가공 경화, 윤활, 다이 선택 및 패스당 감소에 더 많은 주의를 기울여야 합니다. 기계 크기를 결정하기 전에 재료 등급을 제공해야 합니다.

Q6: 동일한 기계에서 바 직경과 마감 길이를 변경할 수 있습니까?

예, 설계된 작동 범위 내에서 가능합니다. 직경을 변경하려면 일반적으로 해당 툴링 및 설정 변경이 필요하며, 완성된 길이는 기계의 절단 및 취급 한계 내에서 PLC를 통해 프로그래밍할 수 있습니다. 일일 생산에 여러 직경이 혼합되어 있는 경우 툴링 변경 시간도 생산 능력 계산에 포함되어야 합니다.

Q7: 자동 절단은 얼마나 정확합니까?

절단 정확도는 절단 방법, 바 직경, 재료, 측정 시스템 및 필수 공차에 따라 달라집니다. 완성된 길이의 공차는 "고정밀도"와 같은 일반적인 설명에 의존하는 대신 기술 계약에 명시되어야 합니다.

Q8: 기존 생산 라인과 라인을 통합할 수 있습니까?

예. 이송 방향, 적재 높이, 완성된 바 스태킹, 업스트림 재고 준비 및 다운스트림 가공 인터페이스는 레이아웃 엔지니어링 중에 고려될 수 있습니다. 견적 단계에서 기존 라인 레이아웃과 자재 흐름 방향을 제공하면 설치 후 비용이 많이 드는 수정을 방지하는 데 도움이 됩니다.

Q9: 견적을 위해 어떤 정보를 제공해야 합니까?

제공재료 등급, 시작 직경, 마감 직경, 바 길이, 마감 길이, 필요한 직진도, 모따기 크기, 연간 또는 시간당 출력, 기존 업스트림 장비, 전원 공급 장치 및 선호하는 자동화 수준. 샘플 도면이나 완제품 도면은 절단 및 모따기 스테이션을 정의하는 데 유용합니다.

Q10: 표준라인에는 무엇이 포함되나요?

일반적인 범위에는 포인팅 스테이션, 푸시-드로 드로잉 머신, 유압 동력 장치, 드로잉 캐리지, 인라인 교정기, 자동 절단 장치, 모따기 장치, 이송 메커니즘 및 PLC/HMI 제어 시스템이 포함됩니다. 다이와 특수 툴링은 견적서에 별도로 나열되어야 구매자가 전체 프로젝트 비용을 명확하게 확인할 수 있습니다.

Q11: MOQ는 무엇입니까?

MOQ는1개의 완전한 생산 라인. 수량 기반 견적을 준비할 수 있습니다.1세트, 2~3세트, 4세트 이상. 각 수량 수준의 실제 가격은 최종 기계 구성 및 툴링에 따라 다릅니다.

Q12: 표준 배송 조건은 무엇입니까?

표준 구성에는 일반적으로 다음이 필요합니다.60~90일. 더 큰 FR-80T 이상 프로젝트에는 일반적으로90~150일. 긴급한 프로젝트의 경우 구성 요소 가용성과 현재 공장 용량을 기반으로 계약 체결 전에 가속화된 일정을 평가할 수 있습니다.

Q13: FOB를 견적할 수 있나요?

예.FOB 심천항, 중국해당되는 경우 인용할 수 있습니다. 견적에는 구매자가 동일한 기준으로 제안을 비교할 수 있도록 FOB 항구, 포장 범위, 내륙 운송 책임 및 제외 비용이 명확하게 명시되어야 합니다.

Q14: 어떤 보증 및 판매 후 지원이 제공됩니까?

표준보증은시운전 후 12개월. 계약에 따라 설치 감독, 시운전, 운영자 교육, 예비 부품 지원 및 원격 문제 해결이 포함될 수 있습니다. 정확한 대응 방법과 예비 부품 범위는 판매 계약서에 명시되어야 합니다.

Q15: 내가 가지고 있는 재료로 기계를 테스트할 수 있나요?

예. 까다로운 합금, 엄격한 직진성 요구 사항 또는 특수 모따기 형상과 관련된 프로젝트의 경우 고객이 제공한 재료를 사용한 테스트를 권장합니다. 이를 통해 인발력, 툴링, 교정 설정, 절단 및 마감 표면을 배송 전에 평가할 수 있습니다.

Q16: 공장 승인 테스트 중에 확인해야 할 사항은 무엇입니까?

구매자는 기계의 움직임 이상의 것을 확인해야 합니다. 실용적인 FAT가 다루어야 할 것인발력 및 사이클 안정성, 바 전달, 치수 감소, 직진도, 마감 길이, 모따기 치수, 유압 누출, 전기 기능 및 안전 인터록. 중요한 제품의 경우 완성된 샘플은 합의된 허용 사양에 따라 측정되어야 합니다.

Q17: 기계에 특별한 기초 작업이 필요합니까?

필요한 기초는 라인 길이, 기계 중량, 인발력 및 현장 조건에 따라 다릅니다. FangRong은 최종 장비 레이아웃이 확정된 후 기초 및 앵커 볼트 도면을 제공할 수 있습니다. 토목 기초는 설치 전 승인된 도면에 따라 완성되어야 합니다.

Q18: 라인을 맞춤 설정할 수 있나요?

예. 일반적인 맞춤화 영역에는 바 직경 범위, 드로잉 스트로크, 다이 홀더, 스트레이트너 구성, 절단 방법, 모따기 형상, 전송 시스템, 로딩 및 스태킹, PLC 통신 및 완성된 바 처리가 포함됩니다. 사용하지 않는 기능을 추가하기보다는 실제 생산 과정에서 커스터마이징을 마무리해야 합니다.

통합 바 마감 라인으로 FangRong을 선택하는 이유

Why Choose FangRong Full Automatic Bar Finishing Line

1998년부터 Drawbench 엔지니어링을 시작했습니다.FangRong은 20년 이상 냉간 인발 및 관련 금속 성형 장비에 주력해 왔습니다. 회사는 장비가 70개국 이상 고객에게 공급되었다고 밝혔습니다.

통합 프로세스 엔지니어링:이 프로젝트는 드로벤치 공급에만 국한되지 않습니다. 인발력, 다이 배열, 직선화, 절단, 모따기 및 재료 이동이 함께 작동해야 합니다. 이는 고객이 하나의 완성된 바를 중간 저장 없이 모든 작업을 통과하기를 원할 때 특히 중요합니다.

두 개의 제조 시설:Dongguan 및 Yangjiang 생산 시설은 대규모 또는 다중 기계 프로젝트를 위한 추가 제조 능력을 제공합니다.

애플리케이션 기반 테스트:가능한 경우 고객의 실제 바 재료를 사용한 테스트는 무부하 기계 시연보다 더 유용한 증거를 제공합니다. 이는 특히 스테인리스강, 고강도 합금강 및 엄격한 공차 적용 분야와 관련이 있습니다.

배송 후 엔지니어링 지원:설치 감독, 시운전, 운영자 교육, 예비 부품 지원 및 원격 문제 해결은 프로젝트 범위에 따라 포함될 수 있습니다.

정확한 기계 선택 및 견적을 위해 재료 등급, 시작 직경, 마감 직경, 마감 길이, 필요한 직진도, 모따기 치수 및 목표 출력을 보내주십시오. 이러한 매개변수는 엔지니어링 팀이 적절한 FR 모델과 통합 라인 구성을 결정하는 데 충분합니다.

문의 보내기
연락처 정보
재료, 제품 사양, 생산 공정 및 장비 요구 사항에 대해 알려주십시오. FangRong은 귀하의 응용 분야에 적합한 냉간 인발 기계, 인발 다이, 교정 기계 및 맞춤형 솔루션에 대해 논의할 수 있습니다.
평가:
5.0
X
당사는 귀하에게 더 나은 탐색 경험을 제공하고, 사이트 트래픽을 분석하고, 콘텐츠를 개인화하기 위해 쿠키를 사용합니다. 이 사이트를 이용함으로써 귀하는 당사의 쿠키 사용에 동의하게 됩니다. 개인 정보 보호 정책
거부하다수용하다